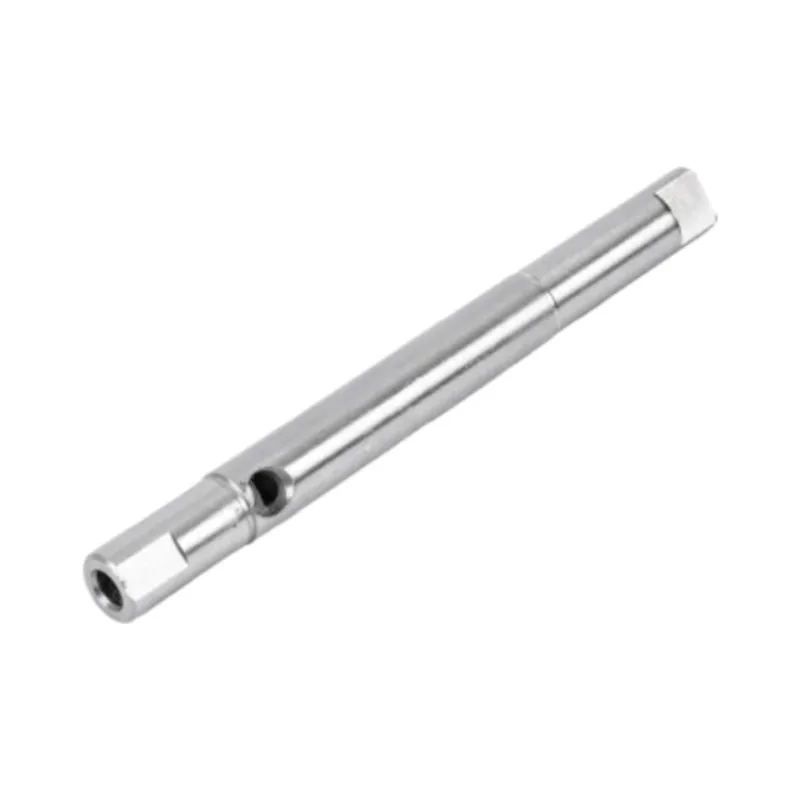
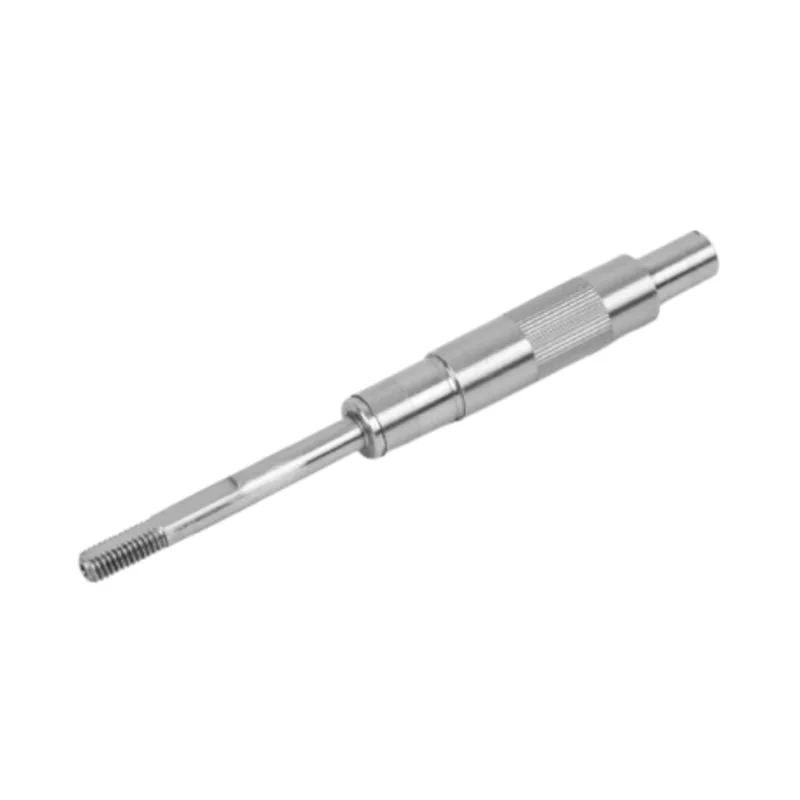
Snel antwoordPrecisie-asbewerking verandert een stalen staaf in een afgewerkte motoras via zes stations: materiaalinspectie, CNC-draaien en frezen, spline- of tandwielsnijden, warmtebehandeling, precisieslijpen en eindinspectie. Het slijpen komt altijd na het uitharden, omdat de warmtebehandeling het metaal in beweging brengt. Die volgorde zorgt voor de tolerantie van IT5 tot IT6, rechtheid binnen 0,01 mm en een oppervlakteafwerking van Ra≤0,4 μm op de afgewerkte as.
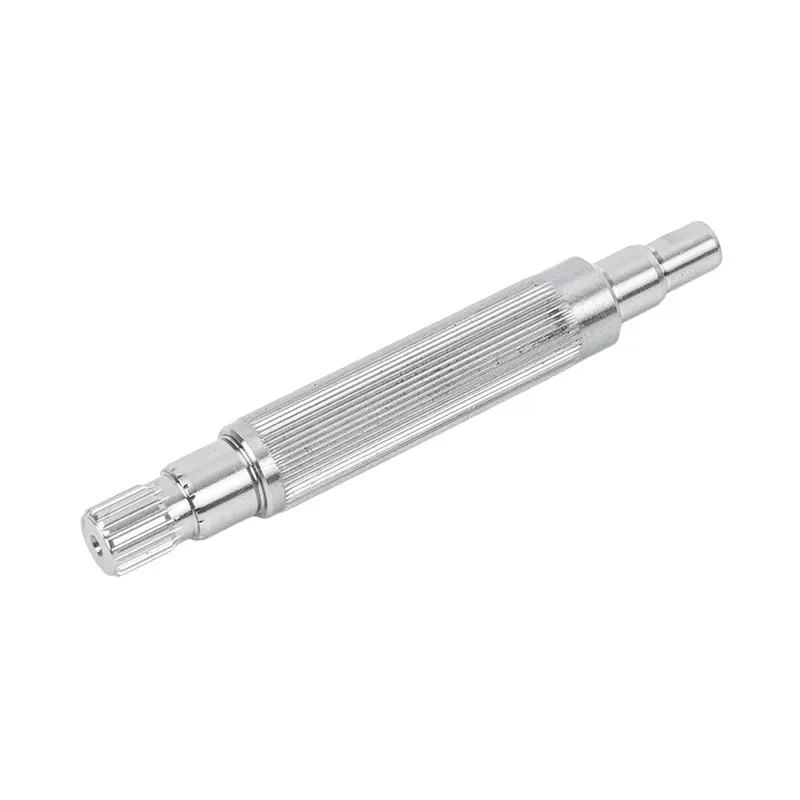
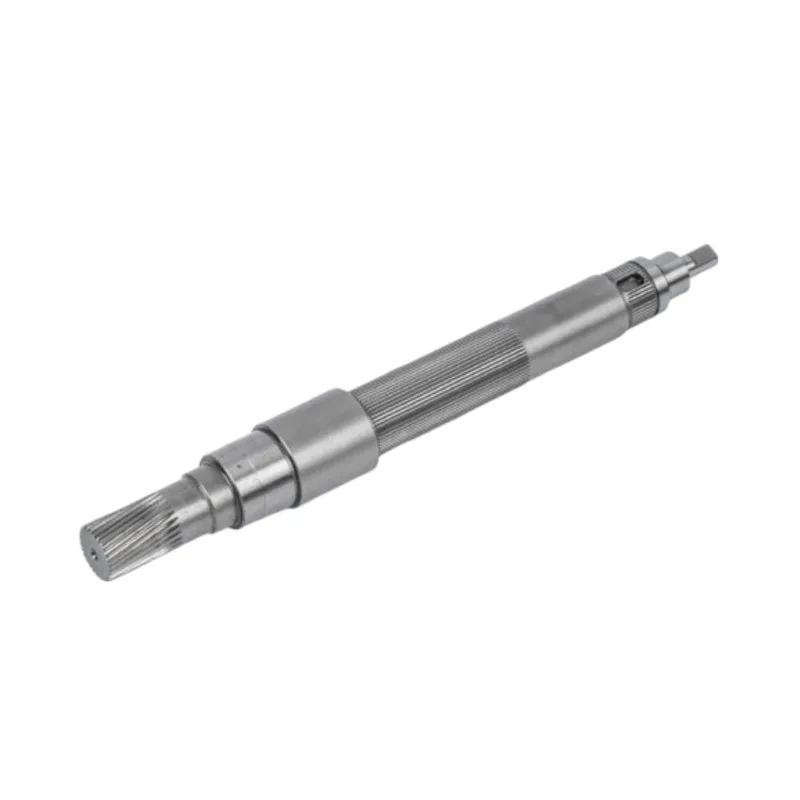
Een voltooidmotor asziet er eenvoudig uit. Een blank stalen balk, een paar treden, misschien een spiebaan. Wat die schijn verbergt is een route van zes machines, twee afdelingen en een reeks beslissingen die in de juiste volgorde moeten plaatsvinden. Als u de verkeerde bestelling plaatst, is de as schroot. Dit artikel loopt station voor station rond bij Guanshuo Precision en legt uit wat elk bijdraagt aan het voltooide onderdeel.
Elke schacht volgt dezelfde ruggengraat. Eenvoudige schachten slaan een station of twee over. Geharde assen met spieën gebruiken alle zes.
| # | Station | Wat het instelt |
|---|---|---|
| 1 | Inkomende materiaalinspectie | Kwaliteit, chemie en staafconditie |
| 2 | CNC draaien en frezen | Diameters, treden, schroefdraden, spiebanen |
| 3 | Hobbelen en spiebaanzagen | Spline en tandwieltanden |
| 4 | Warmtebehandeling | Hardheid, sterkte, levensduur van vermoeidheid |
| 5 | Cilindrisch en centerloos slijpen | Uiteindelijke maat, rondheid, afwerking |
| 6 | Eindinspectie | Bewijs dat het onderdeel voldoet aan de tekening |
De as begint als staafmateriaal. Voordat er een enkele snede wordt gemaakt, wordt de staaf gecontroleerd aan de hand van de tekening. Kwaliteit, freescertificaat, diameter en oppervlakteconditie worden allemaal geverifieerd.
Dit station ziet eruit als papierwerk, maar het voorkomt de duurste storingen. Als de verkeerde soort de winkel binnenkomt, merkt niemand het totdat de warmtebehandeling de hardheid niet bereikt. De bewerkingsuren zijn dan al besteed. Guanshuo heeft assen van 45# koolstofstaal, 40Cr en 4140 gelegeerd staal, 20CrMnTi gehard staal en 304 of 316L roestvrij staal, dus kwaliteitsverwarring is een reëel risico dat hier opduikt.
Dit is waar de schacht vorm krijgt. De staaf wordt tot zijn ruwe diameters gedraaid, de treden worden gesneden en het freeswerk voegt spiebanen, platte vlakken en kruisgaten toe.
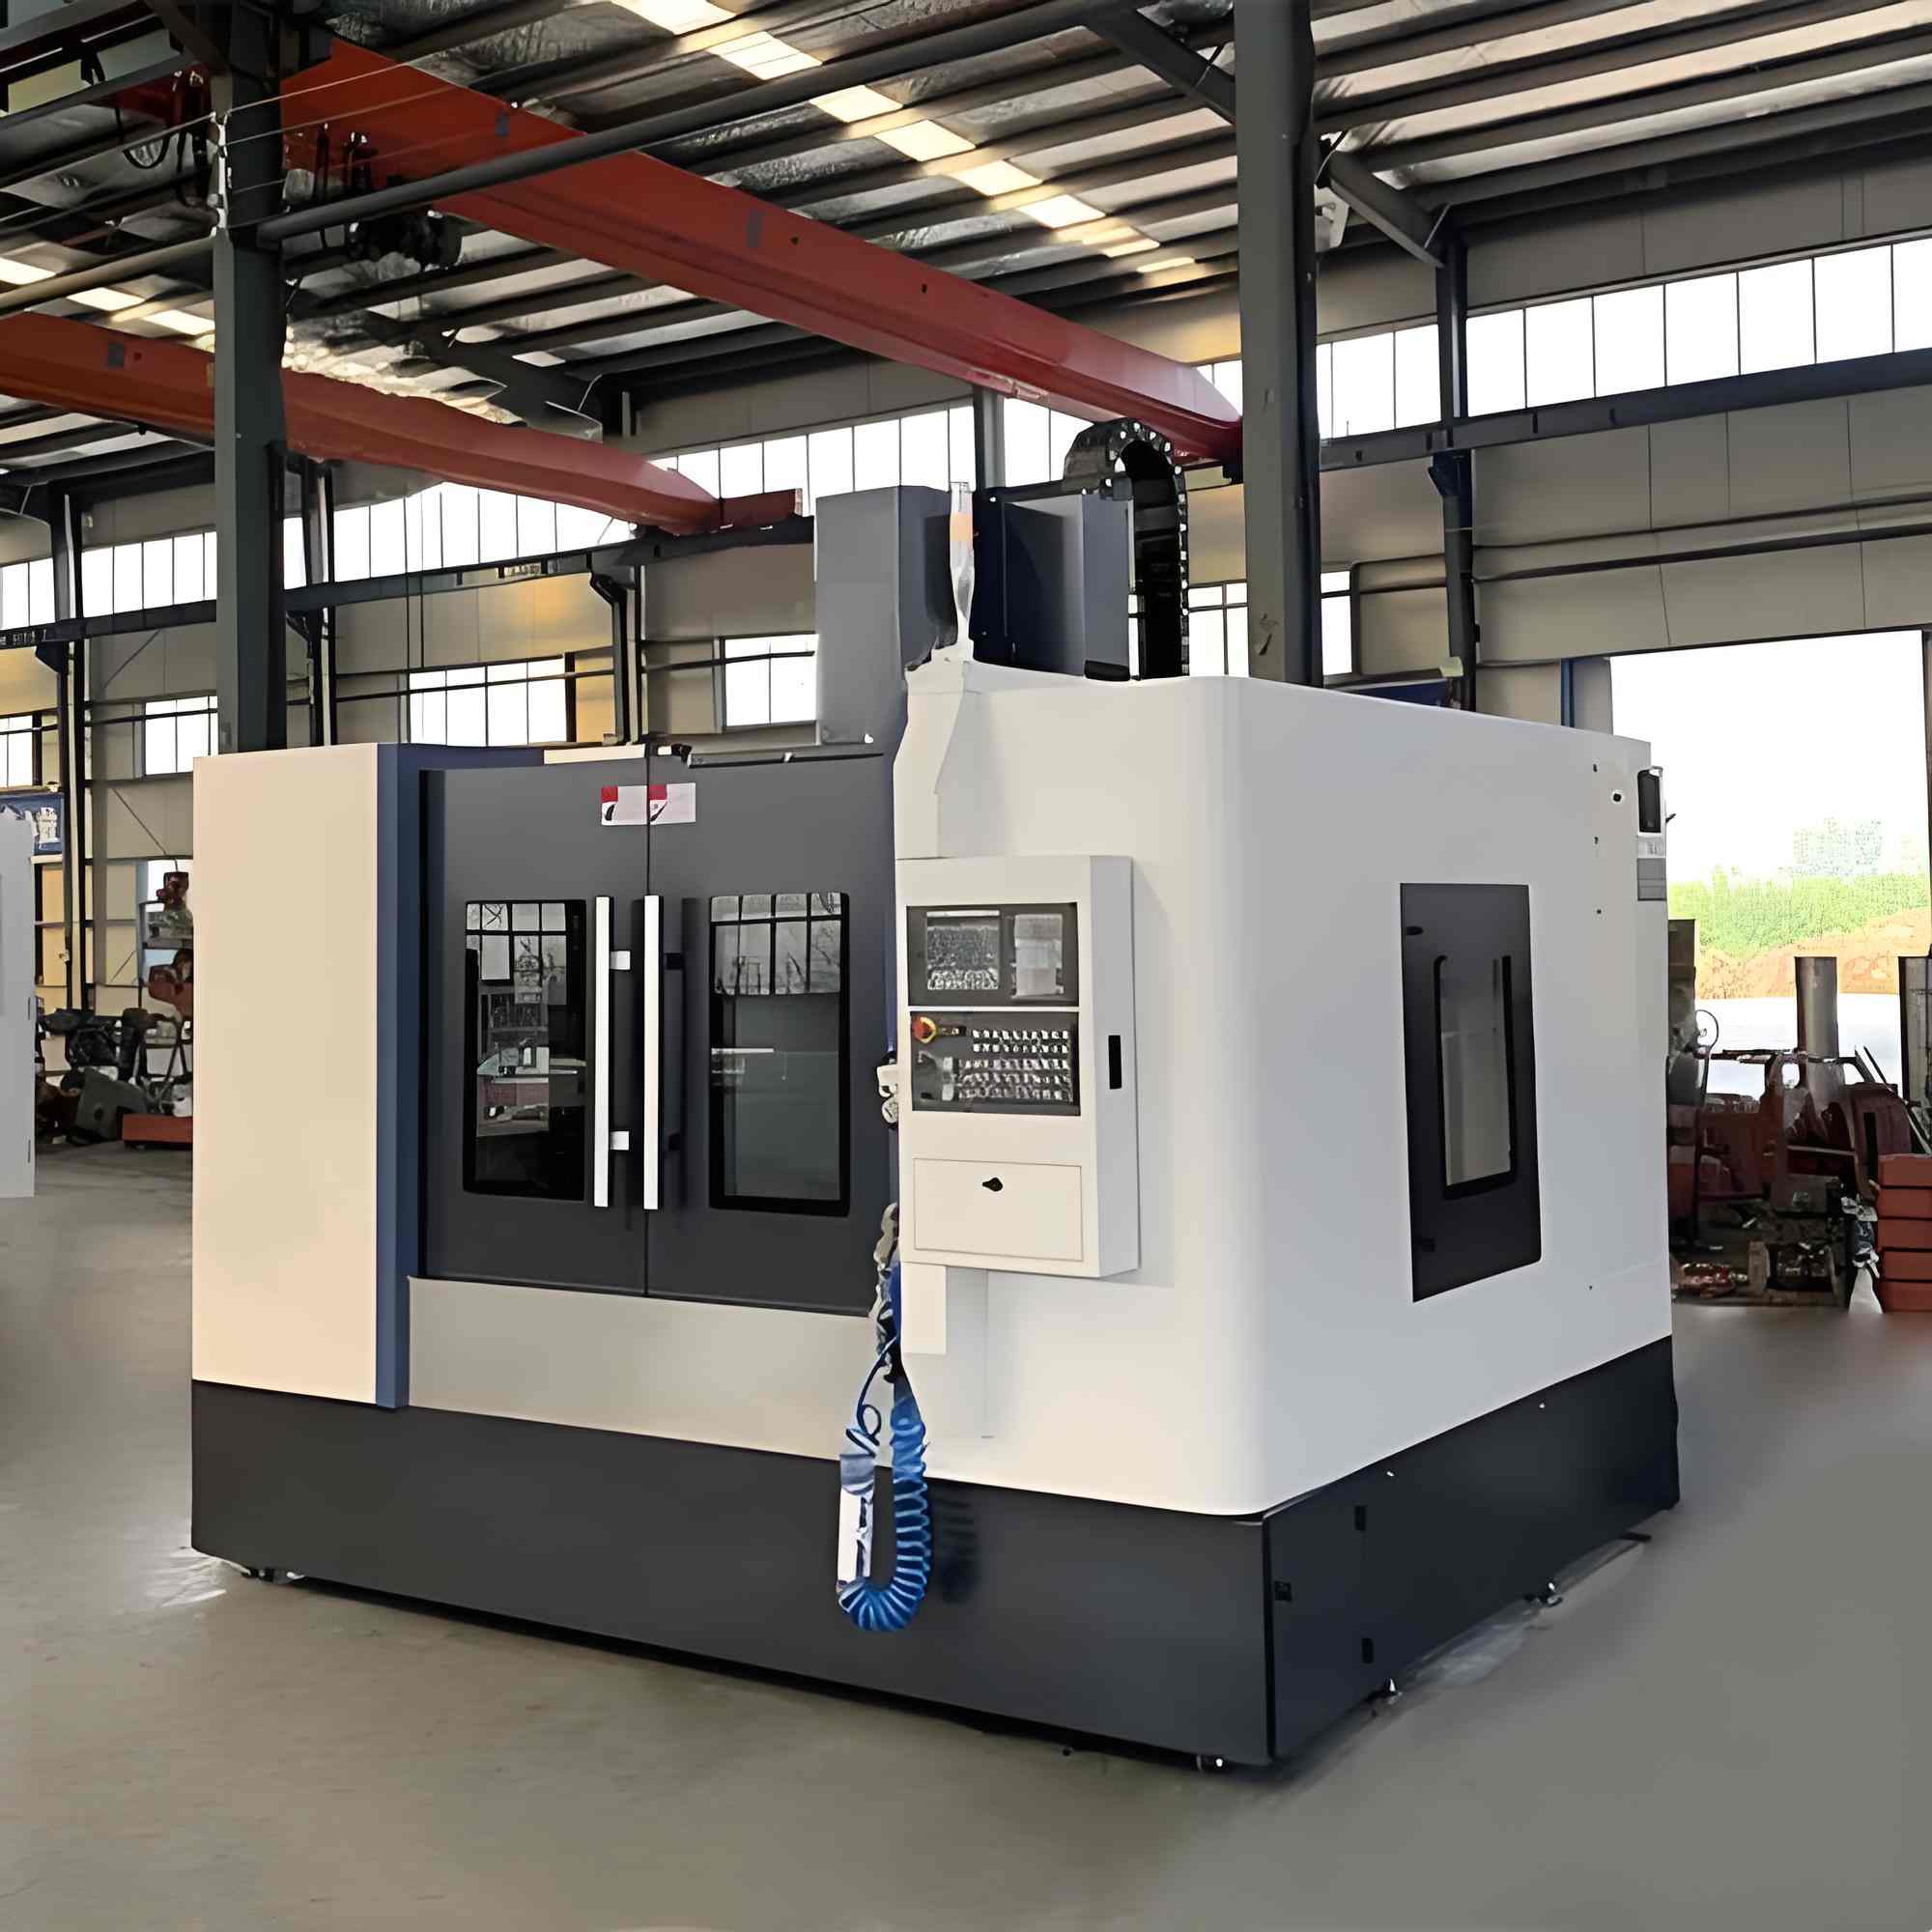
Het belangrijke detail is hoeveel opstellingen er nodig zijn. Elke keer dat een onderdeel wordt losgemaakt en opnieuw wordt vastgeklemd, sluipt er een kleine fout tussen de onderdelen. Draaifreesmachines snijden draai- en freesfuncties in één klemming, zodat de spiebaan trouw blijft aan de diameter waarop deze zit. Guanshuo beschikt over 3 gecombineerde draaimolenmachines en 2 bewerkingscentra naast ongeveer 60 algemene CNC-machines, zodat complexe assen naar een machine met één opstelling kunnen worden geleid, terwijl eenvoudigere assen elders in volume worden gebruikt.
Machinisten laten hier slijpmateriaal van meestal enkele tienden millimeters op de tapstappen achter. Te weinig en slijpen kan de vervorming door verharding niet opruimen. Te veel en het slijpen duurt langer en verwarmt het onderdeel. Het beoordelen van die toelage is een van de stille vaardigheden van een schachtenwinkel.

Schachten die door tanden rijden in plaats van een sleutel gaan naar de hobbing-afdeling. Een kookplaat snijdt de spiebaan of tandwielvorm terwijl de as in de tijd met de frees roteert. Guanshuo beschikt voor dit werk over zes freesmachines.
De nauwkeurigheid van de spline wordt gemeten door delingsfout, dat wil zeggen hoe gelijkmatig de tanden rond de as zijn verdeeld. Ongelijke tanden betekenen dat sommige tanden meer belasting dragen dan andere, en dat die tanden het eerst kapot gaan. De toleranties bleven bestaangespleten assenweerspiegelt de vorm:
| Spline-vorm | Delingsfout | Karakter |
|---|---|---|
| Ingewikkeld | ≤0,015 tot 0,03 mm | Zelfcentrerend, grote wortelfilet, beste vermoeiingssterkte |
| Rechthoekig | ≤0,02 mm | Sterk onder impact en excentrische belasting |
| Driehoekig | ≤0,01 tot 0,02 mm | Fijne tanden, zelfcentrerend, voor lichtere lasten |
De tandflanken met ingewikkelde spiebanen zijn afgewerkt tot Ra≤0,8 tot 1,6 μm, waarbij de spiesymmetrie op ≤0,02 mm wordt gehouden. Dat oppervlak is van belang omdat de flanken lichtjes glijden onder belasting, en een ruwe flank irriteert en slijt. De tandwortelfilet wordt gesneden op R0,3 tot R0,8, waardoor de spanning bij de wortel wordt verspreid in plaats van geconcentreerd. Wortelfilets zijn de plekken waar spline-tanden barsten, dus deze straal is een vermoeidheidskenmerk en geen cosmetisch kenmerk.
Door machinale bewerking krijgt de as zijn vorm. Warmtebehandeling geeft het zijn kracht. Het onderdeel wordt afgeschrikt en getemperd voor een sterke kern, of inductiegehard waarbij alleen het oppervlak hard hoeft te zijn.
Welke route hangt af van de dienst. Een as die over de gehele doorsnede bestand moet zijn tegen buigmoeheid, is doorgehard. Een as die een harde lagertap over een taaie kern nodig heeft, krijgt alleen op die tap inductieharding. Hardingssoorten zoals 20CrMnTi zijn gecarbureerd, waardoor een harde huid over een zachte, schokabsorberende kern wordt opgebouwd. De typische afgewerkte hardheid bedraagt 42 tot 48 HRC, en assen van spindelkwaliteit gaan tot 60 tot 65 HRC.
Bij slijpen wordt een as een precisieonderdeel. Alles wat hieraan vooraf gaat is voorbereiding. Guanshuo beschikt over 26 CNC-cilindrische slijpmachines en 6 zeer nauwkeurige centerloze slijpmachines, het grootste afzonderlijke machineblok in de fabriek.
De as wordt tussen de middelpunten gehouden en één diameter tegelijk geslepen. Omdat het om zijn eigen middengaten draait, komt elk dagboek concentrisch met elk ander dagboek terecht. Dit is de methode voor getrapte assen, lagerzittingen en alles waarbij de diameters trouw aan elkaar moeten zijn.
De as rust op een mes tussen een slijpschijf en een regelwiel, zonder middelpunten. Onderdelen worden continu doorgevoerd. Het is snel en uitstekend in het vasthouden van een consistente diameter langs een lange, slanke as zonder dat het onderdeel doorbuigt. Dit is de methode voor gewoongladde schachtenqua volume.
| Cilindrisch slijpen | Centerloos slijpen | |
|---|---|---|
| Een deel wordt gehouden | Tussen centra | Op een blad, niet ondersteund |
| Beste bij | Concentriciteit tussen diameters | Maatconsistentie over de lengte |
| Pakken | Getrapte assen en assen met meerdere diameters | Lange gladde schachten, hoog volume |
| Doorvoer | Langzamer, deel voor deel | Snelle, continue voeding |
De meeste schachten gebruiken beide. Centerloos slijpen brengt het gewone lichaam snel op maat, waarna cilindrisch slijpen de kritische astappen afwerkt. Samen leveren ze IT5 tot IT6-nauwkeurigheid, rechtheid binnen 0,01 mm en Ra≤0,4 μm. Met een ultra-afwerkingspas kan het oppervlak Ra 0,2 μm bereiken.

Koelvloeistof is hier geen detail. Een droge of slecht gerichte koelmiddelstroom laat het oppervlak opwarmen, waardoor de grondlaag kan verbranden en zachte plekken onzichtbaar voor het oog achterblijven. Operators houden de staat van de wielafwerking en de koelvloeistofstroom net zo nauwlettend in de gaten als ze de maataflezing in de gaten houden.
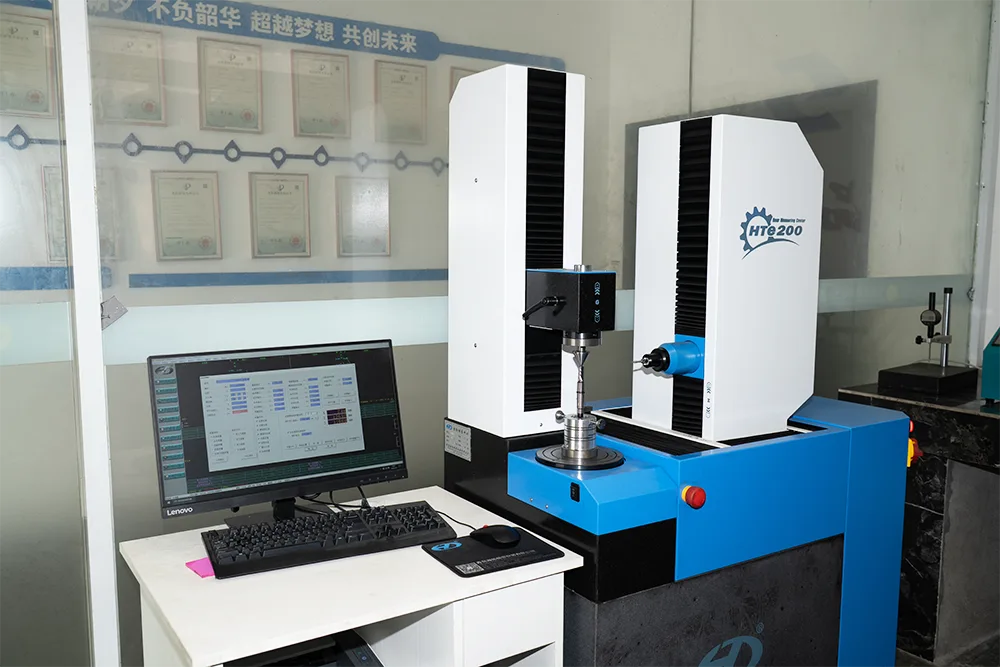
Een as is nog niet klaar als deze de molen verlaat. Het is klaar als het is gemeten. Guanshuo heeft zes mensen op de kwaliteitsafdeling en een kamer met speciale instrumenten.
| Instrument | Wat het controleert |
|---|---|
| Cilindriiteitsmeter | Rondheid, cilindriciteit, slingering |
| Oppervlakteafwerkingsmeter | Ra op dagboeken en zeehondengezichten |
| Tweedimensionale projector | Profielen, spiebanen, afschuiningen, radii |
| Meetcentrum voor tandwielen | Spline- en tandwielnauwkeurigheid |
| Hardheidsmeter | Resultaat warmtebehandeling |
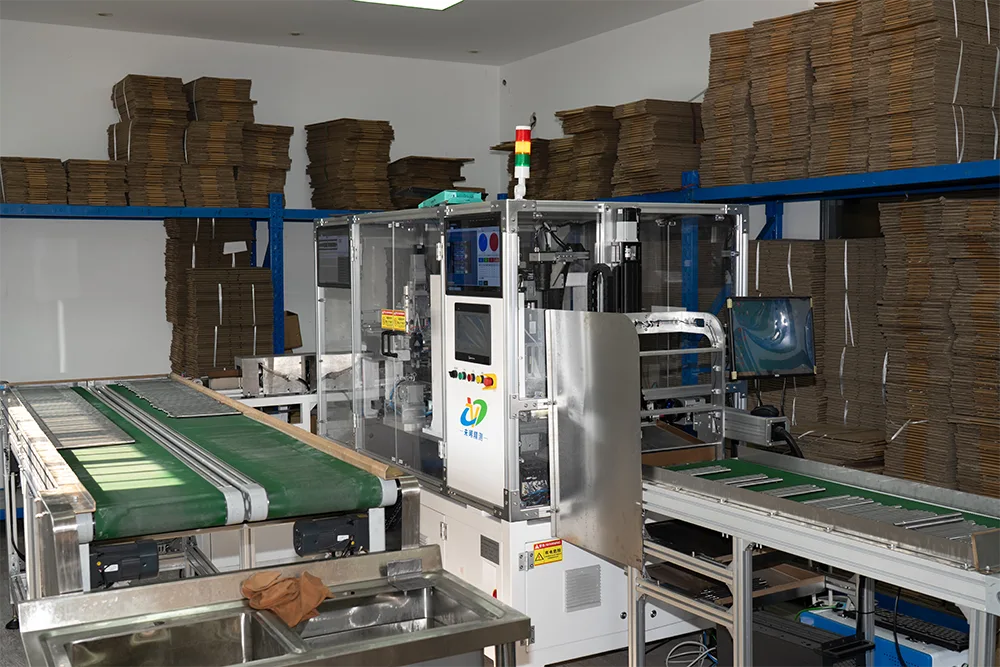
| Automatische optische inspectie | Snelle dimensionale screening in volume |
De optische inspectieset is het belangrijkst bij productieruns. Handmeting bemonstert een batch. Optische inspectie controleert de onderdelen continu, zodat afwijkingen worden opgemerkt terwijl dit gebeurt en niet nadat een pallet in dozen is gedaan.
De allerbelangrijkste regel bij de productie van assen is dat slijpen volgt op harden. Het klinkt voor de hand liggend als het eenmaal is gezegd, maar het is het verschil tussen een as die tolerantie in gebruik heeft en een as die dat niet doet.
Door het harden wordt het staal verwarmd en snel afgekoeld. Het metaal verandert van structuur en het onderdeel beweegt. Een as die vóór het uitharden op de uiteindelijke maat is afgewerkt, zal buiten de tolerantie, onrond en vaak gebogen uit de oven komen. Geen enkele zorg in de eerdere stations kan dat voorkomen. Slijpen na het uitharden verwijdert de vervorming en stelt de werkelijke uiteindelijke geometrie in.
Sommige leveranciers slaan het naharden over om kosten te besparen. De onderdelen meten op steekproefbasis acceptabel bij kamertemperatuur en veroorzaken vervolgens lagergeluid en vroegtijdige slijtage in het veld. Dit is een reden om een leverancier rechtstreeks naar het procestraject te vragen, en niet alleen naar de prijs.
Machinetellingen zijn geen marketing. Ze vertellen je wat een winkel feitelijk in eigen beheer controleert.
Een winkel met draaibanken maar geen slijpmachines moet de cruciale stap naar buiten zetten. Een winkel met slijpmachines maar zonder afbraamwerk besteedt elke spiebaan uit. Elke overdracht voegt doorlooptijd, kosten en een plek waar de verantwoordelijkheid vervaagt toe. Guanshuo houdt draaien, frezen, afwikkelen, warmtebehandeling, slijpen en inspectie onder één dak. Daarom kan een volledige route worden opgegeven als één prijs en één leverdatum.
De fabriek draait op deze manier sinds 2016. Ze werkt volgens ISO9001, beschikt over 11 patenttechnologieën en wordt erkend als een hightech onderneming op nationaal niveau, met meer dan 50 medewerkers, waaronder een toegewijd engineering- en kwaliteitsteam. Schachten van deze route gaan naar tractiemotoren voor nieuwe energievoertuigen, industriële automatisering en robotica, precisie-instrumenten, medische apparatuur en hoogwaardige huishoudelijke apparaten.
Stuur uw tekening of monster naar Guanshuo Precision. Het volledige traject wordt in eigen beheer uitgevoerd, van barinspectie, via het affrezen, de warmtebehandeling en het precisieslijpen tot een gemeten eindrapport.
Vraag een offerte aan Of bereik het team op decontactpagina.