Specificeer de boringdiameter en -passing, de volledige diameterdiepte, het toegestane bodemprofiel, de minimaal resterende eindwand en de relatie van de boring tot de werkende astappen. Houd de bruikbare installatielengte gescheiden van de boorpuntdiepte. Het bereik van Guanshuo voor blinde gaten omvat een boring van 2-30 mm, een diepte van 5-150 mm en een maximale diepte-diameterverhouding van 10:1; die grenzen moeten samen worden beschouwd en niet vrijelijk worden gemengd.
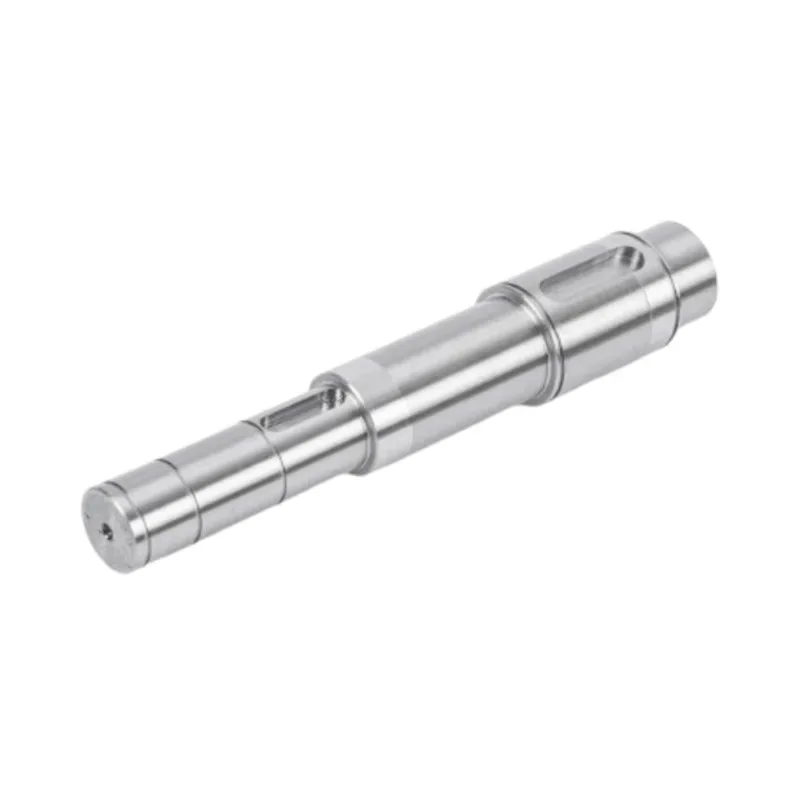
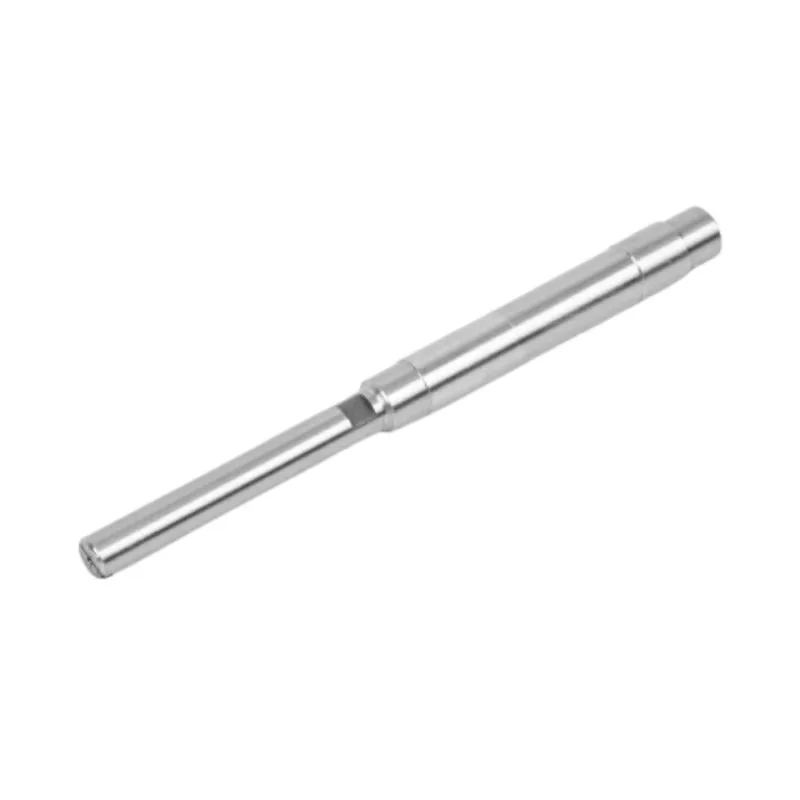
Houd één spiebaan aan als de volledige as-, spie- en naafverbinding voldoet aan de belasting- en montage-eisen. Overweeg tegengestelde dubbele spiebanen wanneer één naaf twee koppeloverdrachtspaden nodig heeft en de bijpassende geometrie samen kan worden vervaardigd en geverifieerd. Twee sleutels verdubbelen niet automatisch de sterkte van de verbinding: maatverschillen kunnen ervoor zorgen dat één sleutel eerst ingrijpt, en de as en de naaf moeten nog steeds hun eigen sterktecontroles ondergaan.
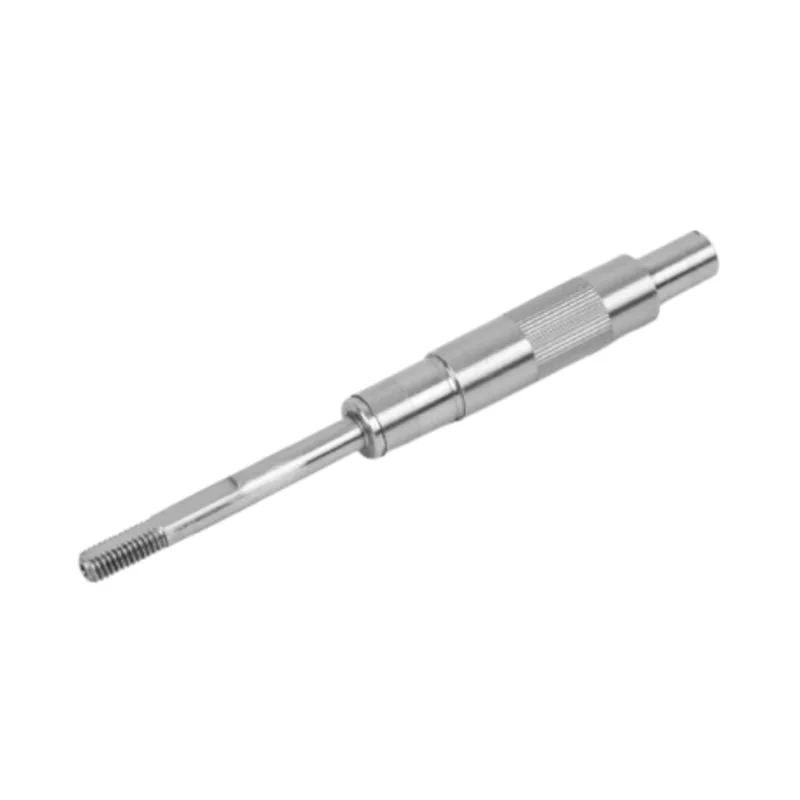
Ontwerp een getrapte as rond de componenten die hij lokaliseert. Controleer de asfilet tegen de toegestane hoekomhulling van het geselecteerde lager, geef de lagerring voldoende schoudersteun en controleer de functionele afstand tussen de plaatsingsvlakken. Geef de tapgrootte en schoudergeometrie afzonderlijk op. Een straal die alleen wordt gekozen voor bewerkingsgemak kan het zitten belemmeren; een scherpere hoek die alleen voor speling wordt gekozen, kan vermoeidheidsproblemen veroorzaken.
Gebruik 304 als uitgangspunt voor algemeen vochtig of licht corrosief gebruik. Overweeg 316 wanneer blootstelling aan chloride putweerstand een grotere prioriteit maakt. Evalueer warmtebehandeld 420 wanneer de as een hard, slijtvast oppervlak nodig heeft en de omgeving compatibel is met die kwaliteit. Guanshuo's HRC 48 tot 55-capaciteit is van toepassing op 420 na blussen en temperen bij lage temperatuur. Het geldt niet voor elke roestvrijstalen as. Specificeer samen de kwaliteit, de materiaalconditie en de hardheidseis en controleer vervolgens de voltooide tapgeometrie afzonderlijk.
Specificeer de oppervlakteruwheid van de motoras afzonderlijk voor elke functionele zone. Markeer de lagertappen, afdichtingscontactvlakken, rotor- of perspassingzittingen en koppeloverdrachtsvoorzieningen op de tekening, en geef vervolgens elke zone de afwerking die het bijbehorende onderdeel vereist. Houd diameter, slingering, rechtheid en cilindriciteit als afzonderlijke bedieningselementen. Bij Guanshuo variëren de gepubliceerde afwerkingen van Ra ≤ 0,8 μm op één roestvrij product met gladde as tot Ra 0,2–0,4 μm op een hogesnelheidsas en Ra 0,05–0,2 μm op de lagerpositie van een ultraprecieze as. Dit zijn productspecifieke bereiken, niet één algemene specificatie voor elke motoras.
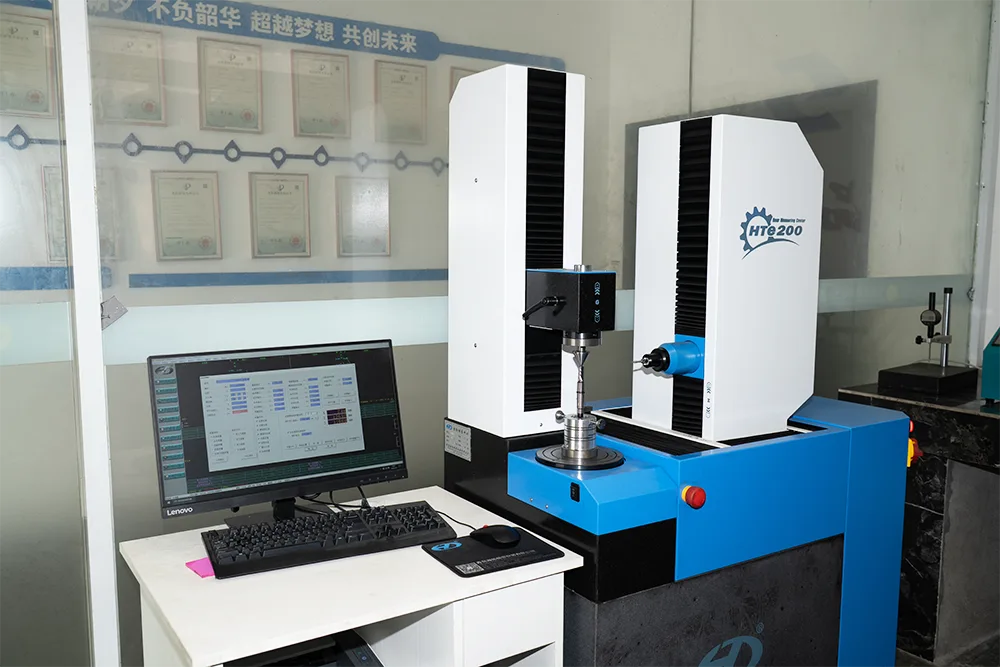
Een inspectierapport van de motoras moet de revisie van het onderdeel en de tekening identificeren en vervolgens de werkelijke resultaten vastleggen voor de kenmerken die van invloed zijn op de pasvorm en rotatie. Deze omvatten meestal materiaal, kritische diameters, slingering of cilindriciteit, oppervlakteruwheid, hardheid en eventuele spiebaan- of spiebaangeometrie. Gebruik een rapport van het eerste artikel om de installatie goed te keuren vóór de volumeproductie. Gebruik batchrecords en afgesproken screeningregels om aan te tonen dat latere onderdelen binnen dezelfde limieten bleven.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08