Het rechttrekken van de as corrigeert de buiging die overblijft na de bewerking of die ontstaat tijdens de warmtebehandeling. Bij een precisiemotoras hoort deze normaal gesproken na het harden en vóór het eindslijpen. De fabriek meet eerst de as aan de hand van gedefinieerde referentiepunten, past waar nodig een gecontroleerde correctie toe en meet opnieuw. Het laatste slijpen brengt vervolgens de dagboeken op maat en afwerking. Een bruikbare tekening moet de gecontroleerde lengte, het referentiepunt, de rechtheid of de slingertolerantie vermelden, en de productiefase waarin de vereiste van toepassing is.
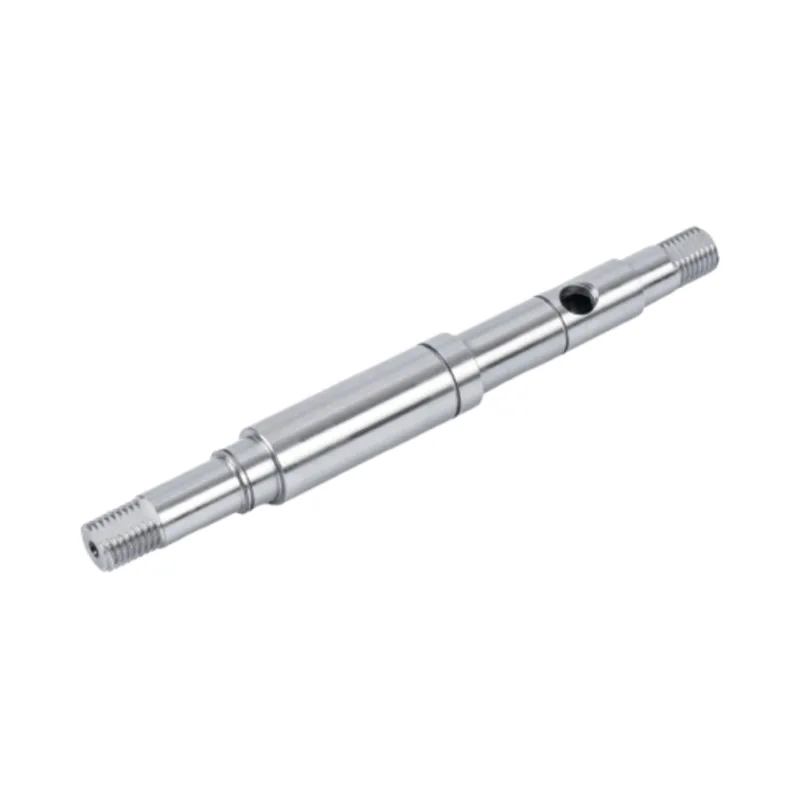
Kies rondslijpen voor getrapte, schouder- en motorassen met meerdere diameters wanneer meerdere tappen trouw moeten blijven aan één as. Kies voor centerloos slijpen voor lange, gladde assen wanneer één consistente buitendiameter en een efficiënte batchstroom de belangrijkste vereisten zijn. Sommige productieroutes maken gebruik van beide: centrumloos slijpen verwerkt een vlak lichaam efficiënt, terwijl cilindrisch slijpen kritische lager- of afdichtingsstukken ten opzichte van de as van de as afwerkt.
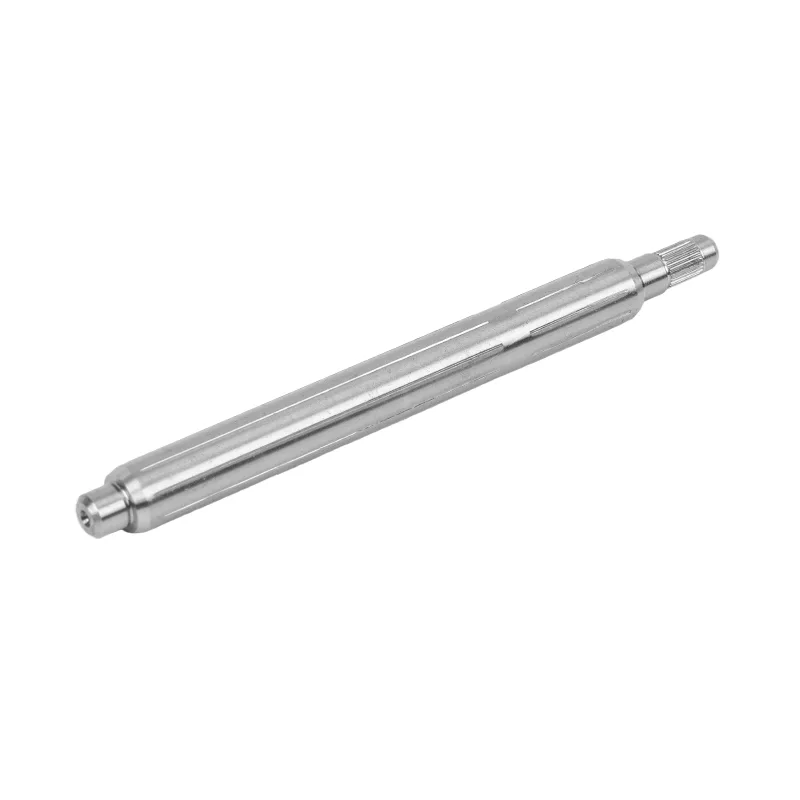
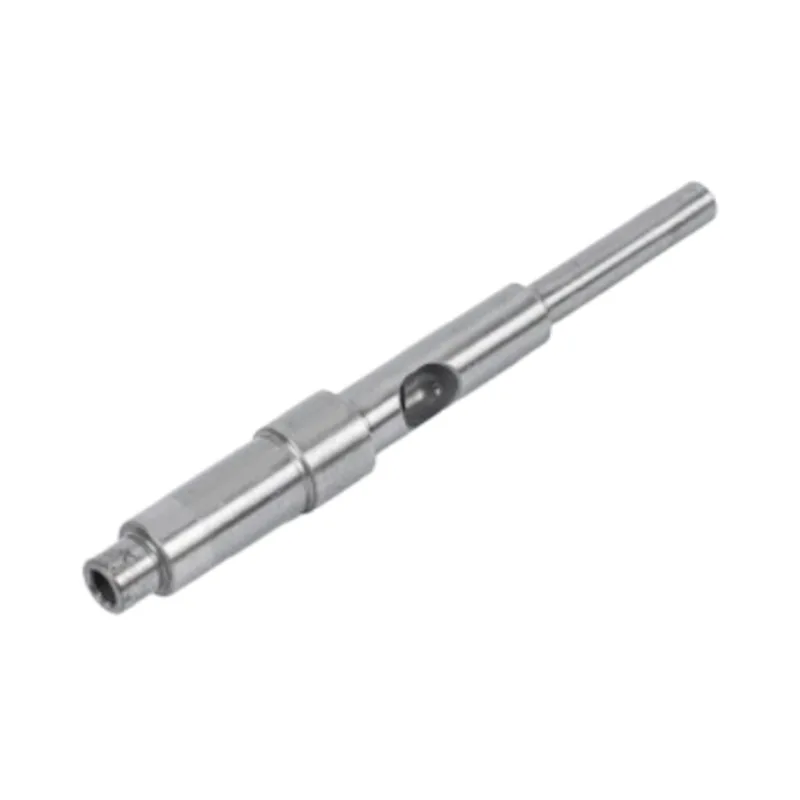
Het korte antwoord: door een as te boren, wordt veel meer gewicht dan kracht weggenomen. Haal er een boring uit die de helft van de buitendiameter heeft en je verliest een kwart van het gewicht, maar slechts ongeveer zes procent van de torsiestijfheid. Die handel is de reden waarom er holle schachten bestaan, en als je dat begrijpt, beslis je daarover.
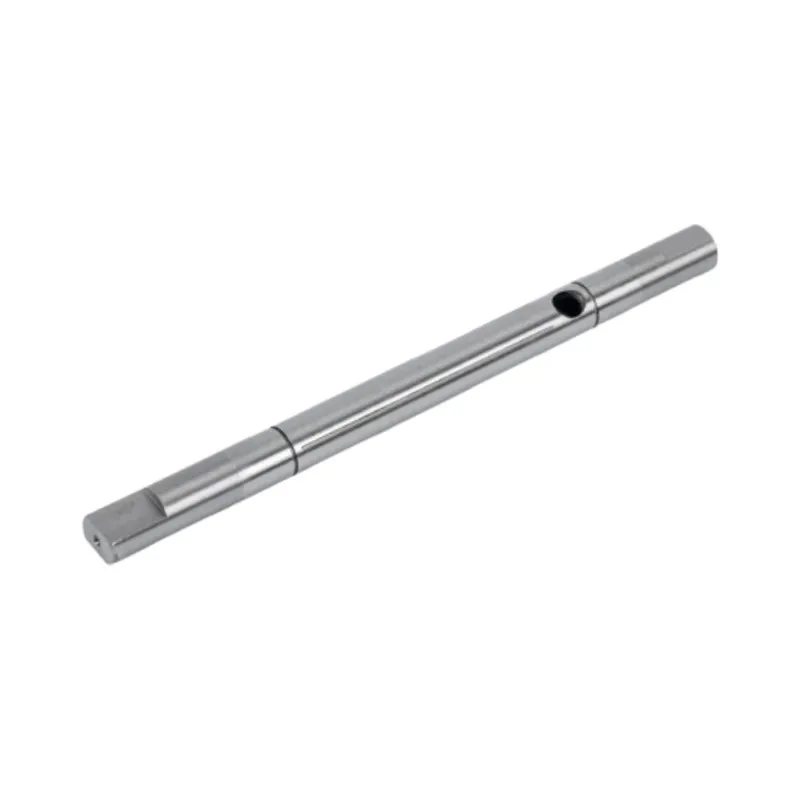
Bij een pomp of ventilator hoeft de motoras alleen maar koppel te leveren. Bij een servoaandrijving, een robotgewricht of een CNC-as moet deze ook positie aanleveren. Een paar microns slingering aan de as wordt een zichtbare fout aan het uiteinde van een robotarm, en een gejank hoort de operator tijdens het schakelen. Dat verschil verandert welke specificaties er toe doen. Deze gids behandelt de schachten die Guanshuo bouwt voor automatisering, en de nummers die ze scheiden.
Bijna elke motorasvraag komt hier terecht: welk staal? Het eerlijke antwoord is dat er geen beste cijfer bestaat, alleen een beste match. Een pompas die in natte lucht leeft en een tractie-as die duizend keer per uur het koppel omkeert, falen op totaal verschillende manieren. Deze gids vergelijkt de cijfers die Guanshuo daadwerkelijk hanteert, en geeft je een pad om er een te kiezen.
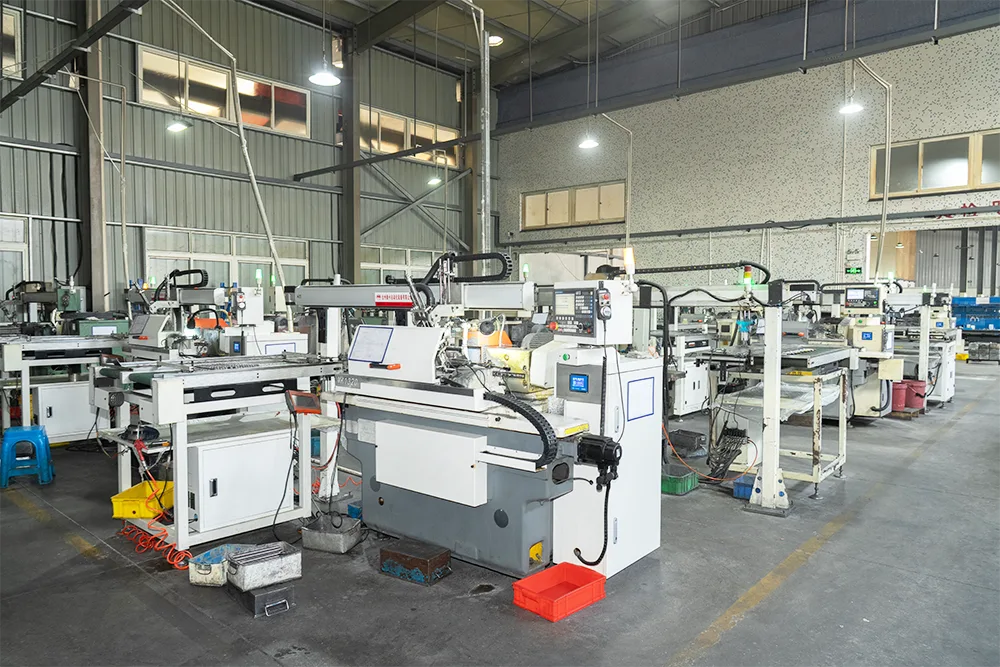
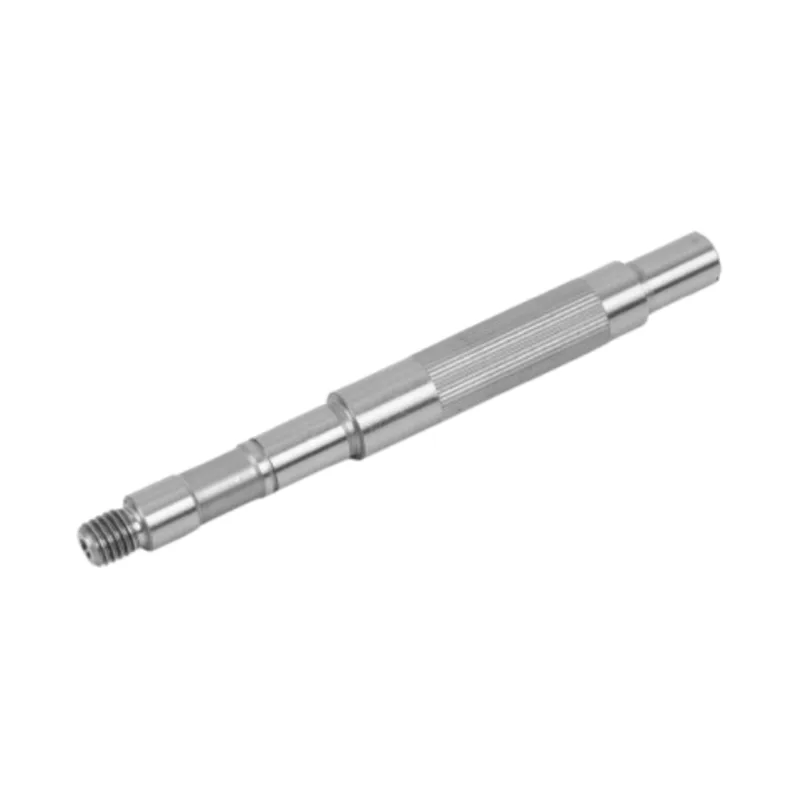
Precisie-asbewerking verandert een stalen staaf in een afgewerkte motoras via zes stations: materiaalinspectie, CNC-draaien en frezen, spline- of tandwielsnijden, warmtebehandeling, precisieslijpen en eindinspectie. Het slijpen komt altijd na het uitharden, omdat de warmtebehandeling het metaal in beweging brengt. Die volgorde zorgt voor de tolerantie van IT5 tot IT6, rechtheid binnen 0,01 mm en een oppervlakteafwerking van Ra≤0,4 μm op de afgewerkte as.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08