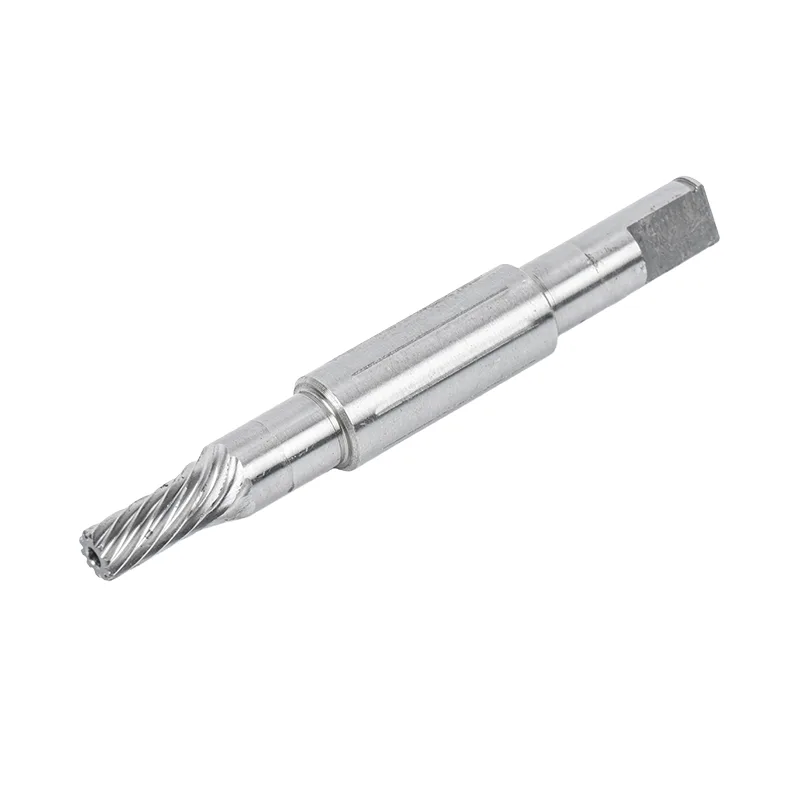
Een correcte astapdiameter garandeert niet dat een lager tegen zijn plaatsingsvlak zal zitten. De hoek tussen die twee oppervlakken en de afmetingen die naar de volgende schouder leiden, verdienen een eigen beoordeling.
Wanneer een samenstel vlak voor een schouder stopt, is het verkleinen van de asdiameter een dure eerste gok. Het kan zijn dat de boring al goed past. Een hoekbotsing, een braam of een onjuiste axiale afmeting kunnen een montageprobleem opleveren dat een volgende passage over de tap niet oplost.
Onze voorkeur bij het beoordelen van tekeningen is om eerst de beoogde contactoppervlakken te identificeren. We willen weten waar de lagerring moet zitten, wat hem aan de andere kant vasthoudt en welke oppervlakken vrij moeten blijven. Vervolgens kunnen we bespreken hoe we het onderdeel moeten bewerken en inspecteren.
Begin met de ring die de schouder moet raken
Een schouder op de as lokaliseert normaal gesproken de binnenring van het lager. De diameter ervan moet voldoende steun bieden zonder in contact te komen met delen die vrij moeten blijven. De abutmentlimieten van de lagerfabrikant helpen bij het definiëren van die omhulling. Een langere schouder is niet automatisch een verbetering.
Toon ook de retentieregeling. Een schouder stopt de beweging naar zijn gezicht toe; het houdt op zichzelf de beweging van dat gezicht niet tegen. Afhankelijk van het ontwerp kan een ander onderdeel, een moer, een bevestigingselement of de gespecificeerde passing de tegenovergestelde beperking bieden. Houd die beslissing zichtbaar op de montagetekening.
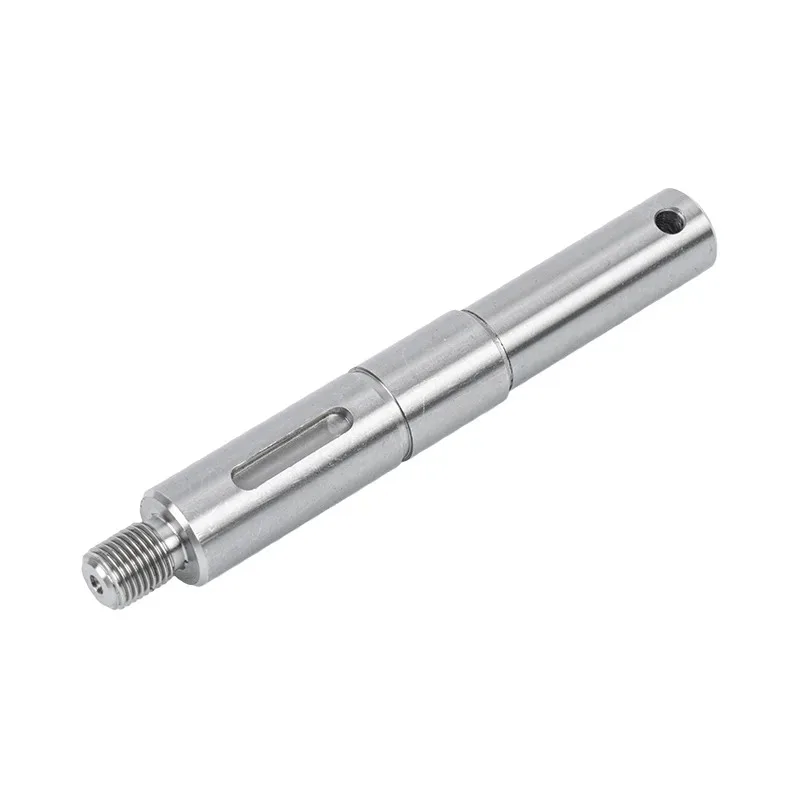
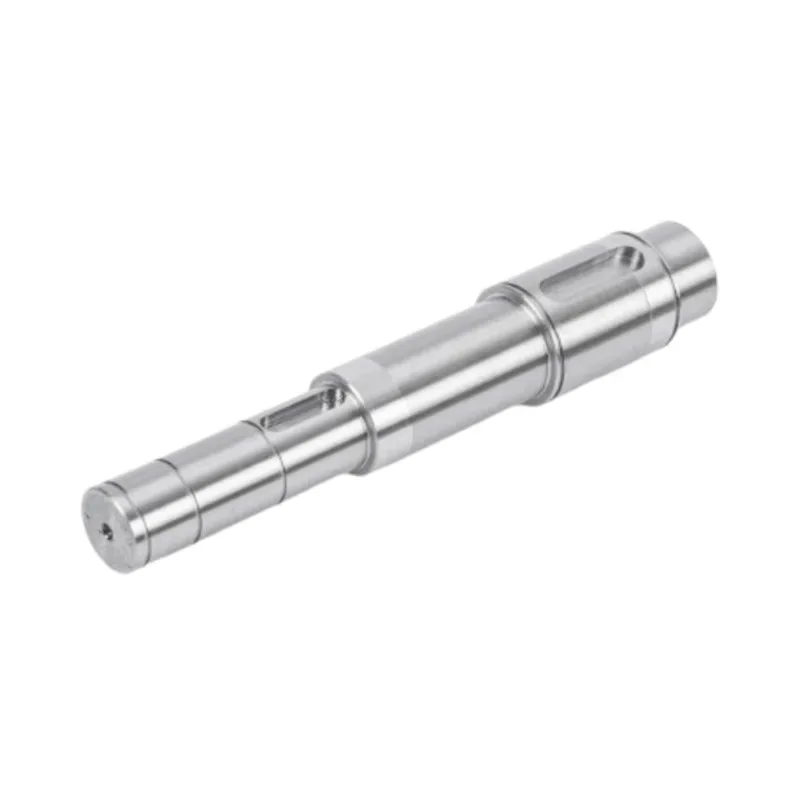
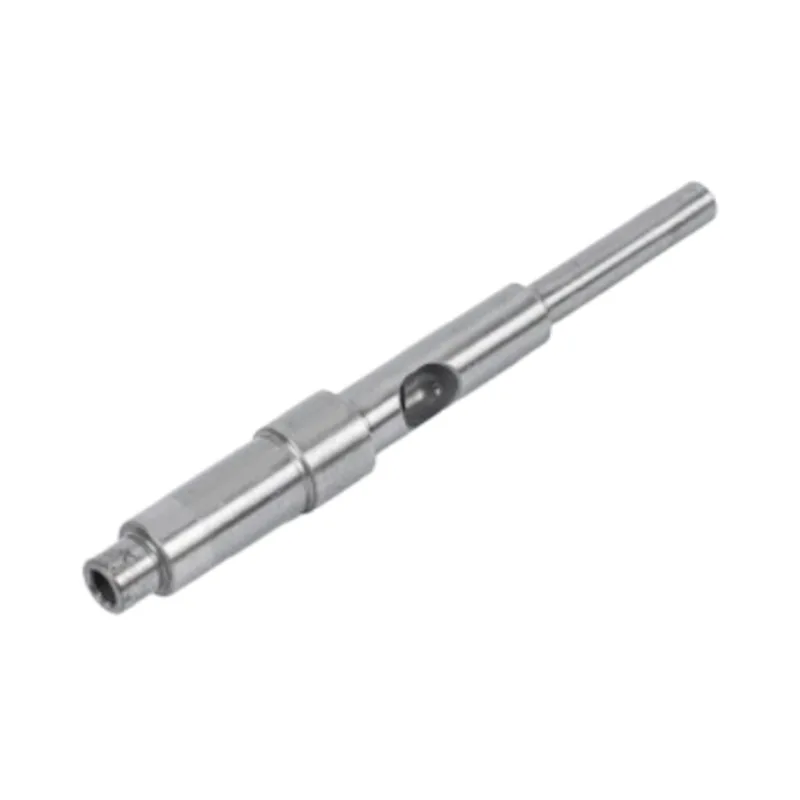
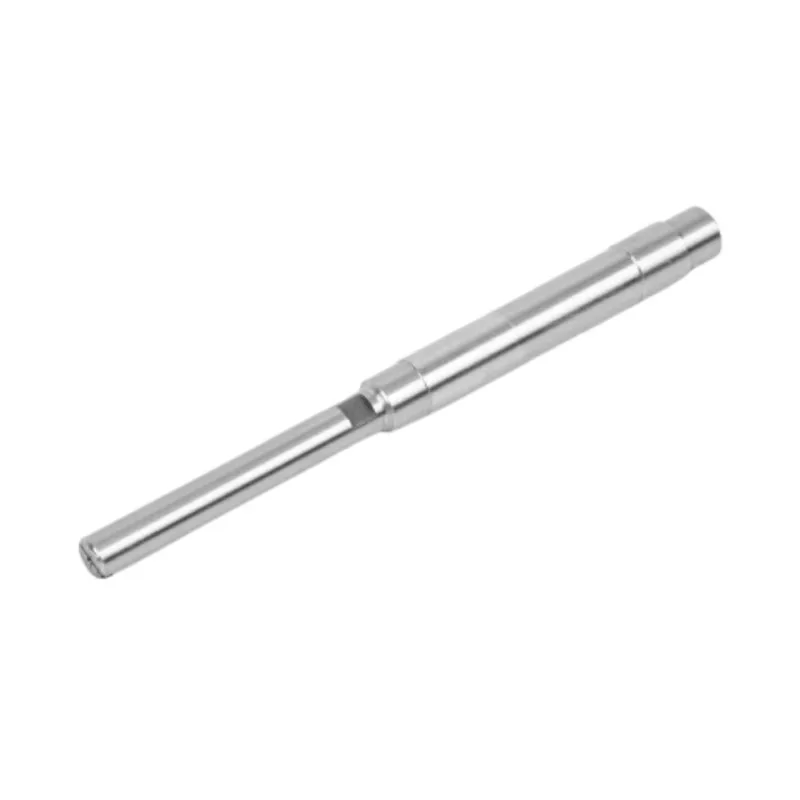
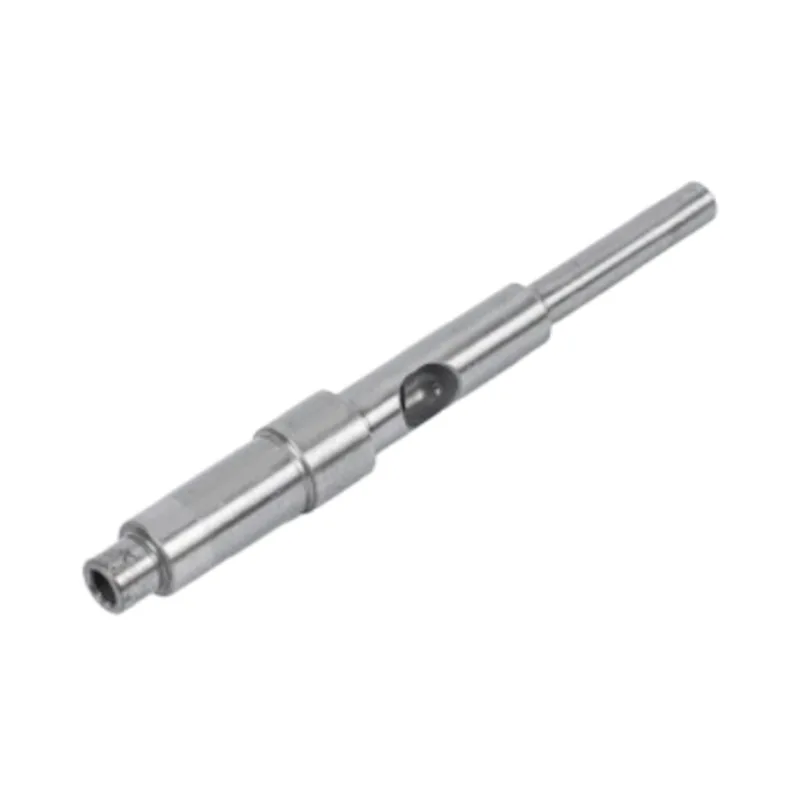
Debereik van getrapte motorasomvat enkelstaps- en dubbelstapsontwerpen. Bij de keuze tussen deze moet het aantal en de locatie van functionele interfaces worden gevolgd. Het toevoegen van een trede omdat het op een handige stop lijkt, voegt ook een oppervlak en een dimensie toe aan de productie.
Een nuttige filet moet ook ruimte laten voor de draaghoek
De overgangsradius neemt ruimte in beslag waar het dagboek de schouder raakt. Als de ring in de hoekomhulling van de lagerring dringt, kan de ring in contact komen met de straal voordat het zijvlak de schouder bereikt. Het samenstel kan er bijna zittend uitzien terwijl het beoogde plaatsingsvlak nog steeds onbelast is.
Gebruik de exacte lageraanduiding en de aanbevolen asafronding en schouderafmetingen. Leid de toegestane asradius niet af van een afgeronde hoek in een catalogusafbeelding. Een lagerafschuiningsmaat en de maximaal toegestane ashoek zijn verschillende tekeninggegevens.
Guanshuo'sdubbeltraps asspecificatievermeldt een aanpasbare overgangsradius van R0,5 tot R2 mm. Dat bereik beschrijft de beschikbare asgeometrie. Het is niet toegestaan om een straal in dat bereik te gebruiken met welke peiling dan ook.
Kies tussen een compatibele radius en een herzien reliëf
Voor een vergelijkbare schoudergeometrie vermindert een grotere, vloeiende overgang doorgaans de lokale spanningsconcentratie. Daarom verdient het simpelweg scherper maken van de hoek een belastingherziening. Een ondersnijding kan zorgen voor bewerkings- en zitspeling, maar verwijdert materiaal en creëert zijn eigen lokale geometrie.
Als de as een grotere straal nodig heeft dan de lageropstelling accepteert, kan een ontlast afstandsstuk of een andere opstelling de moeite waard zijn om te evalueren. Elke toegevoegde afstandhouder verandert ook de axiale afmetingen. De asontwerper moet de resulterende sterkte en montage beoordelen, in plaats van het afstandsstuk als een gratis oplossing te beschouwen.
Afzonderlijke diameter, schouderoriëntatie en axiale locatie
De officiële productpagina's geven nuttige uitgangspunten, maar de bedieningselementen beschrijven verschillende dingen. Houd hun namen en aanwijzingen intact wanneer u ze overdraagt naar een offerteaanvraag.
| Gepubliceerde productspecificatie | Wat het controleert | Wat nog gedefinieerd moet worden |
|---|---|---|
| Eentraps werkasdiameter: g6/h6 | De gekozen tolerantiezone voor de asdiameter | Welke zone van toepassing is, nominale maat en de passende boring. Dit is geen universele aanbeveling voor de lagerpassing. |
| Schouderloodrechtheid in één stap: ≤0,02 mm | Oriëntatie van het eindvlak van de trede | Het referentiepunt en het feitelijk bestuurde vlak |
| Dubbele stap enkele stapbreedte: 3 tot 8 mm, tolerantie ±0,02 mm | Een individuele axiale stapbreedte | De samengestelde afstand die er toe doet en de volledige tolerantiestapel |
| Radiale slingering in twee stappen: ≤0,02 mm | Uitloop van een dagboekoppervlak | Datumopstelling en meetlocatie; dit is geen waarde voor de axiale uitloop |
| Overgangsfilet met dubbele stap: R0,5 tot R2 mm, aanpasbaar | De voorgestelde hoekgeometrie | Compatibiliteit met het passende deel en het belastingsgeval |
Bronnen:productspecificaties in één stapen de hierboven gelinkte producttabel met dubbele stappen. Tafels scrollen horizontaal op kleine schermen.
Voor een lokalisatieschouder zijn gezichtsoriëntatie en axiale positie afzonderlijke vereisten. Een gezicht kan op de juiste afstand langs de as zitten en toch gekanteld zijn ten opzichte van de beoogde as. Het kan ook loodrecht zijn, maar in de verkeerde axiale positie. Een diameterinspectie beantwoordt geen van beide vragen.
Twee aanvaardbare stapbreedtes kunnen een onaanvaardbaar totaal opleveren
Een tekening met meerdere korte, aan elkaar gekoppelde afmetingen kan de afstand die de montage gebruikt verbergen. Als een afstandsstuk of gemonteerd onderdeel twee van deze afmetingen overspant, is de speling afhankelijk van de som ervan.
Een uitgewerkte axiale stapel, met expliciete aannames
Neem aan dat twee opeenvolgende axiale tekeningafmetingen, A tot B en B tot C, elk 6,00 ±0,02 mm zijn. De nominale waarde van 6 mm is illustratief; de ±0,02 mm is de individuele tolerantie voor de stapbreedte die wordt vermeld voor het dubbelstapsproduct van Guanshuo. Het is niet automatisch de tolerantie van de gecombineerde A-naar-C-afstand.
LAC= LAB+ LBC
Minimaal: 5,98 + 5,98 = 11,96 mm
Maximaal: 6,02 + 6,02 = 12,04 mm
Het worstcasetotaal is 12,00 ±0,04 mm. Stel nu dat een onafhankelijk gespecificeerde bijpassende stapel die afstand overspant en 11,96 ± 0,01 mm meet. Definieer de resulterende geometrische speling als G= LACminus de lengte van de paringsstapel.
| Voorwaarde | Berekening | Opruiming G |
|---|---|---|
| Nominaal | 12.00 - 11.96 | 0,04 mm |
| Minimale speling | 11.96 − 11.97 | −0,01 mm |
| Maximale speling | 12.04 - 11.95 | 0,09 mm |
De toegestane afmetingen kunnen geometrische interferentie veroorzaken in plaats van de positieve opening die door de nominale waarden wordt gesuggereerd. Dit is een rekenkundig voorbeeld in het slechtste geval, en geen voorspelling van de batchverdeling of een berekening van de lagervoorbelasting. Het gaat ervan uit dat de dimensionale extremen samen kunnen voorkomen en sluit temperatuur- en elastische vervorming uit.
Als A-naar-C de functionele vereiste is, zorg dan voor een passende controle op die afstand en plan hoe deze moet worden geproduceerd. Het vervangen van geketende afmetingen door een directe afmeting kan de eis duidelijker maken, maar verbetert op zichzelf het proces niet. Vermijd tegenstrijdige dubbele toleranties; identificeer eventuele referentieafmetingen met behulp van de gebruikte tekenconventie.
We bespreken liever de toegestane gemonteerde opening voordat we een prijsopgave doen, dan dat we bij de goedkeuring van het monster ontdekken dat de koper ±0,02 mm over het hele element bedoelde. Dat is een andere eis dan ±0,02 mm op elk van de twee breedtes.
Laat zien waar het gereedschap mag eindigen
Het eenstapsproces van Guanshuo kan de buitendiameter, het trapvlak en de afschuiningen in één klemming bewerken. Het product ondersteunt ook extra nauwkeurig slijpen van het buitenoppervlak. Deze operaties vereisen een compatibele geometrie op de schouder.
Onderscheid op de tekening een ingangsafschuining van een schouderfilet. De ingangsafschuining zorgt ervoor dat een onderdeel op de as begint; het lost een botsing aan de andere kant van het tijdschrift niet op. Als het proces een slijpspeling naast een plaatsingsvlak nodig heeft, definieer dan het toegestane reliëf in plaats van een algemene opmerking over "breekranden" achter te laten om het gebied te bedekken.
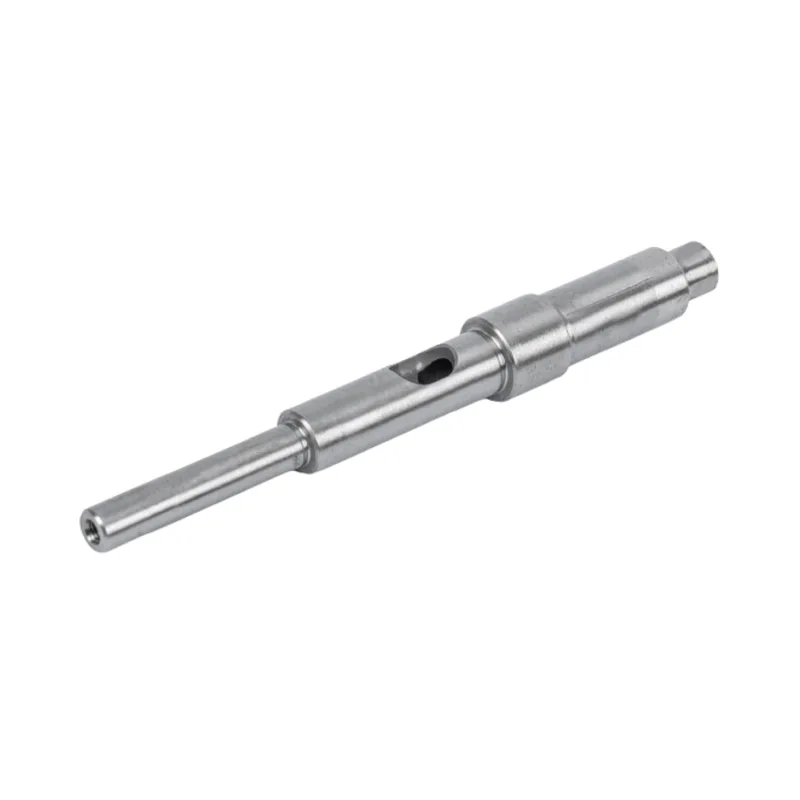
Een reliëf moet een overeengekomen breedte, diepte en overgangsvorm hebben. Er moet voldoende materiaal en bruikbare taplengte overblijven voor het goedgekeurde ontwerp. Laat een niet-gespecificeerde groef niet de manier worden waarop de leverancier twee anderszins incompatibele oppervlakken machinaal bewerkbaar maakt.
Wanneer warmtebehandeling vereist is, spreek dan af welke diameters en vlakken daarna definitief worden afgewerkt. Deprecisie-asbewerkingsproceslegt uit waarom het eindslijpen een warmtebehandeling volgt op het betreffende traject. Een schouder-tot-dagbladrelatie moet worden gecontroleerd in de voltooide toestand, en mag niet worden aangenomen op basis van de eerdere draaiopstelling.
Bewaar het bewijsmateriaal als het lager niet goed past
Polijst de dagboek niet onmiddellijk en slijp de schouder niet. Noteer eerst waar de montage stopt en onderzoek het beoogde contactgebied. Door het onderdeel te veranderen voordat u het gaat meten, kunt u de aanwijzing wegnemen die een diameterprobleem onderscheidt van een hoek- of axiale locatieprobleem.
| Observatie | Nuttige controle | Beslissing die het ondersteunt |
|---|---|---|
| De ring stopt dichtbij de schouder | Vergelijk het asovergangsprofiel met de bijpassende hoek; controleer op bramen of vuil | Bepaal of de beoogde gezichten contact kunnen maken voordat u de pasvorm wijzigt |
| Ondanks duidelijke hoeken bereikt de ring zijn axiale positie niet | Meet de functionele schouderlocatie en de werkelijke lengte van de bijpassende componenten | Scheid een axiaal stapelprobleem van een zitobstructie |
| Het contact varieert rond de schouder | Controleer de vlakgeometrie en reinheid ten opzichte van het overeengekomen referentiepunt | Identificeer een gezichts- of instellingsprobleem in plaats van het een dagboekuitloop te noemen |
| Individuele afmetingen passeren, maar de montageruimte mislukt | Bereken en meet de volledige functionele stapel | Bekijk de acceptatielimieten van de tekening voor alle componenten |
Deze observaties zijn onderzoeksaanwijzingen, geen diagnoses alleen op basis van uiterlijk. Definieer voor inspectie het journaalpunt, de schouder die wordt gecontroleerd en de instrumentopstelling. OnsQC-rapportgids voor motoraslegt uit hoe u de gerapporteerde waarde koppelt aan de tekeningvereiste.
Wat we nodig hebben om een getrapte astekening te beoordelen
- Het montagegedeelte en de exacte aanduiding van lagers of passende componenten, met de relevante interface-afmetingen.
- Het asmateriaal, de eindtoestand, de bedrijfsbelastingen en eventuele vermoeiingskritieke locaties.
- Journaalpassingen, het lokaliseren van gezichten en de datums die worden gebruikt om ze met elkaar in verband te brengen.
- De overgangsradius of het reliëf, inclusief de toegestane grenzen.
- De functionele axiale afstanden, de vereiste speling of voorbelasting, en de relevante toleranties van de bijpassende onderdelen.
- Definitieve oppervlaktevereisten, inspectiemethode en elk waargenomen zitprobleem.
Stuur het aansluitdetail mee met de schachttekening. Het geeft ons een basis om de bocht te beoordelen, de finishroute te plannen en af te spreken wat het eerste monster moet laten zien. Voor een ruimere keuze aan asvorm en aandrijfeigenschappen kunt u deselectiegids voor motoras.
Veelgestelde vragen
Welke hoekradius moet een getrapte motoras gebruiken?
Kies de straal op basis van de belastingsvereisten van de as en de toegestane hoekomhulling van het aansluitende onderdeel. Guanshuo vermeldt aanpasbare R0,5 tot R2 mm-overgangen voor zijn dubbeltraps as, maar dat productassortiment is geen universele specificatie voor lagerspeling.
Neemt een schouder de noodzaak voor axiale retentie weg?
Een schouder beperkt de beweging naar het gezicht toe. Het geheel heeft nog steeds een passend bevestigingsmiddel nodig in de tegenovergestelde richting waar de toepassing dit vereist. Toon de volledige retentieopstelling in plaats van aan te nemen dat alleen de schouder het onderdeel in beide richtingen lokaliseert.
Geldt er een stapbreedtetolerantie van ±0,02 mm voor de totale staplengte?
Niet automatisch. Als twee opeenvolgende breedtes elk op ±0,02 mm worden geregeld, kan hun som in het slechtste geval met ±0,04 mm variëren. Een strakker functioneel totaal heeft zijn eigen overeengekomen maat- en productiecontrole nodig.
Moet een lagerzitprobleem worden verholpen door de asdiameter te verkleinen?
Pas na inspectie wordt de diameter of pasvorm als oorzaak vastgesteld. Een filetbotsing, braam, vlakfout of onjuiste axiale stapeling kan een goede plaatsing verhinderen, zelfs als de tapgrootte acceptabel is.