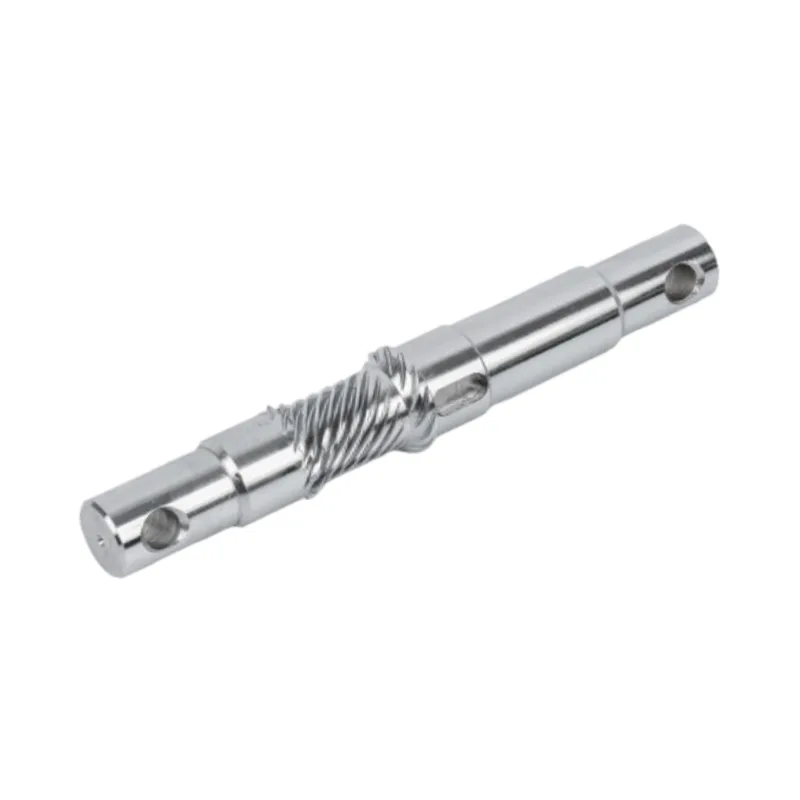
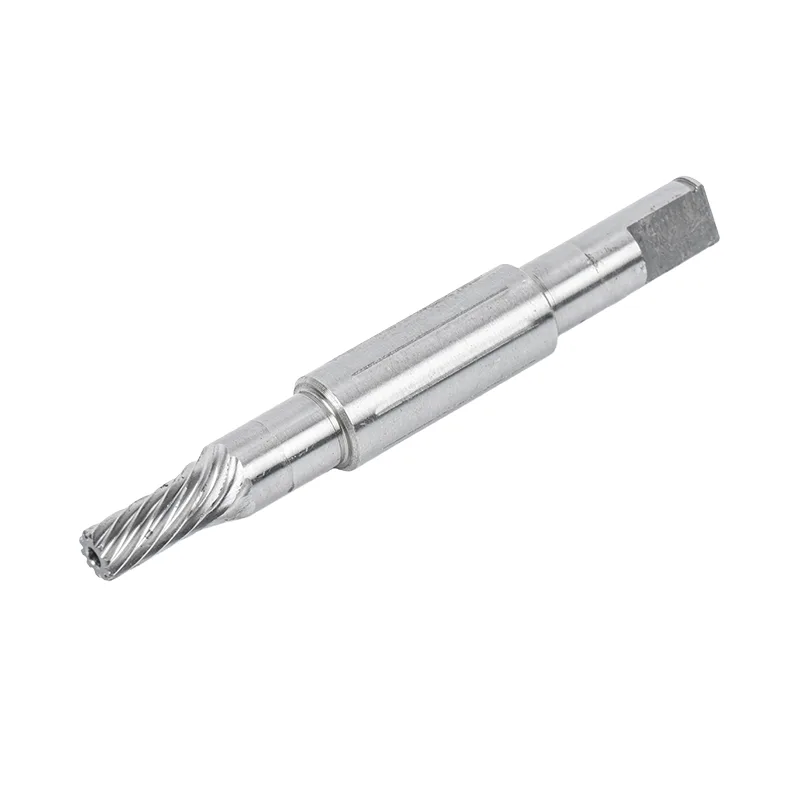
Asbewerking is het proces waarbij ruw staafmateriaal wordt omgezet in een afgewerkte as door middel van snijden, frezen, slijpen en warmtebehandeling. Op een precisieonderdeel (bijvoorbeeld een motor- of pompas) wordt de diameter gewoonlijk beperkt tot de IT5-IT6-band met een geslepen afwerking tot Ra 0,4 μm. Welke processen je gebruikt, en in welke volgorde, hangt af van het materiaal, de geometrie en hoe strak de slingering moet zijn.
Een motor is slechts zo goed als de as die er midden doorheen loopt. Laat die as een paar micron uitlopen en je voelt het overal stroomafwaarts – als trillingen, als geluid, als lagers die maanden eerder verslijten. Daarombewerking van de asstaat centraal in wat we doen. Al meer dan tien jaar hebben we staafmateriaal omgezet in assen die onder belasting hun toleranties behouden, voor EV-aandrijfmotoren, automatiseringslijnen en huishoudelijke apparaten die naar meer dan veertig landen worden verzonden.
In deze gids wordt uitgelegd hoe een precisie-as werkelijk wordt gemaakt: de volgorde van de bewerkingsstappen, de toleranties die de moeite waard zijn om over te discussiëren, de materialen en hoe je een bekwame bewerkingspartner kunt onderscheiden van een partner die alleen maar goedkoop is.

Wat is schachtbewerking?
Asbewerking is een subtractief proces. Je begint met een ronde staaf en verwijdert metaal totdat wat overblijft voldoet aan de tekening: de juiste diameters, de juiste lengtes, een spiebaan hier, een schroefdraad daar, alles binnen de tolerantie. Er wordt niets toegevoegd; de nauwkeurigheid komt volledig voort uit het meenemen van materiaal op de juiste plaatsen.
De reden dat het zijn eigen naam krijgt, en niet op één hoop gegooid wordt met algemene 'bewerking', is dat een as roteert. Een beugel kan een tiende millimeter afwijken en niemand merkt het. Een as die met enkele duizenden toeren per minuut draait, kan dat niet. Concentriciteit, rechtheid en oppervlakteafwerking bepalen allemaal direct hoe stil en hoe lang de voltooide montage loopt. Bij het nauwkeurig bewerken van assen gaat het eigenlijk om het controleren van deze drie dingen over de gehele lengte van het onderdeel.
Het asbewerkingsproces, stap voor stap
Geen twee klussen zijn identiek, maar een precisie-as beweegt doorgaans in ongeveer deze volgorde door de werkplaats. De volgorde is net zo belangrijk als de afzonderlijke bewerkingen: slijpen voordat het uithardt en de hitte zal het onderdeel weer buiten de tolerantie trekken.
Materiaalkeuze en afsnijdingStafmateriaal wordt gekozen vanwege de belasting en de omgeving, en vervolgens op lengte gesneden met een beetje extra voor vlak- en slijpmateriaal.Ruw draaienOp een CNC-draaibank wordt de baar zo dicht mogelijk bij de uiteindelijke vorm gebracht, waarbij op kritische diameters een paar tienden van millimeters overblijven die de slijpmachine later kan opruimen.
Boren of saaiAlleen voor holle assen: de boring wordt door het midden geboord of met een pistool geboord voordat de buitenkant wordt afgewerkt.
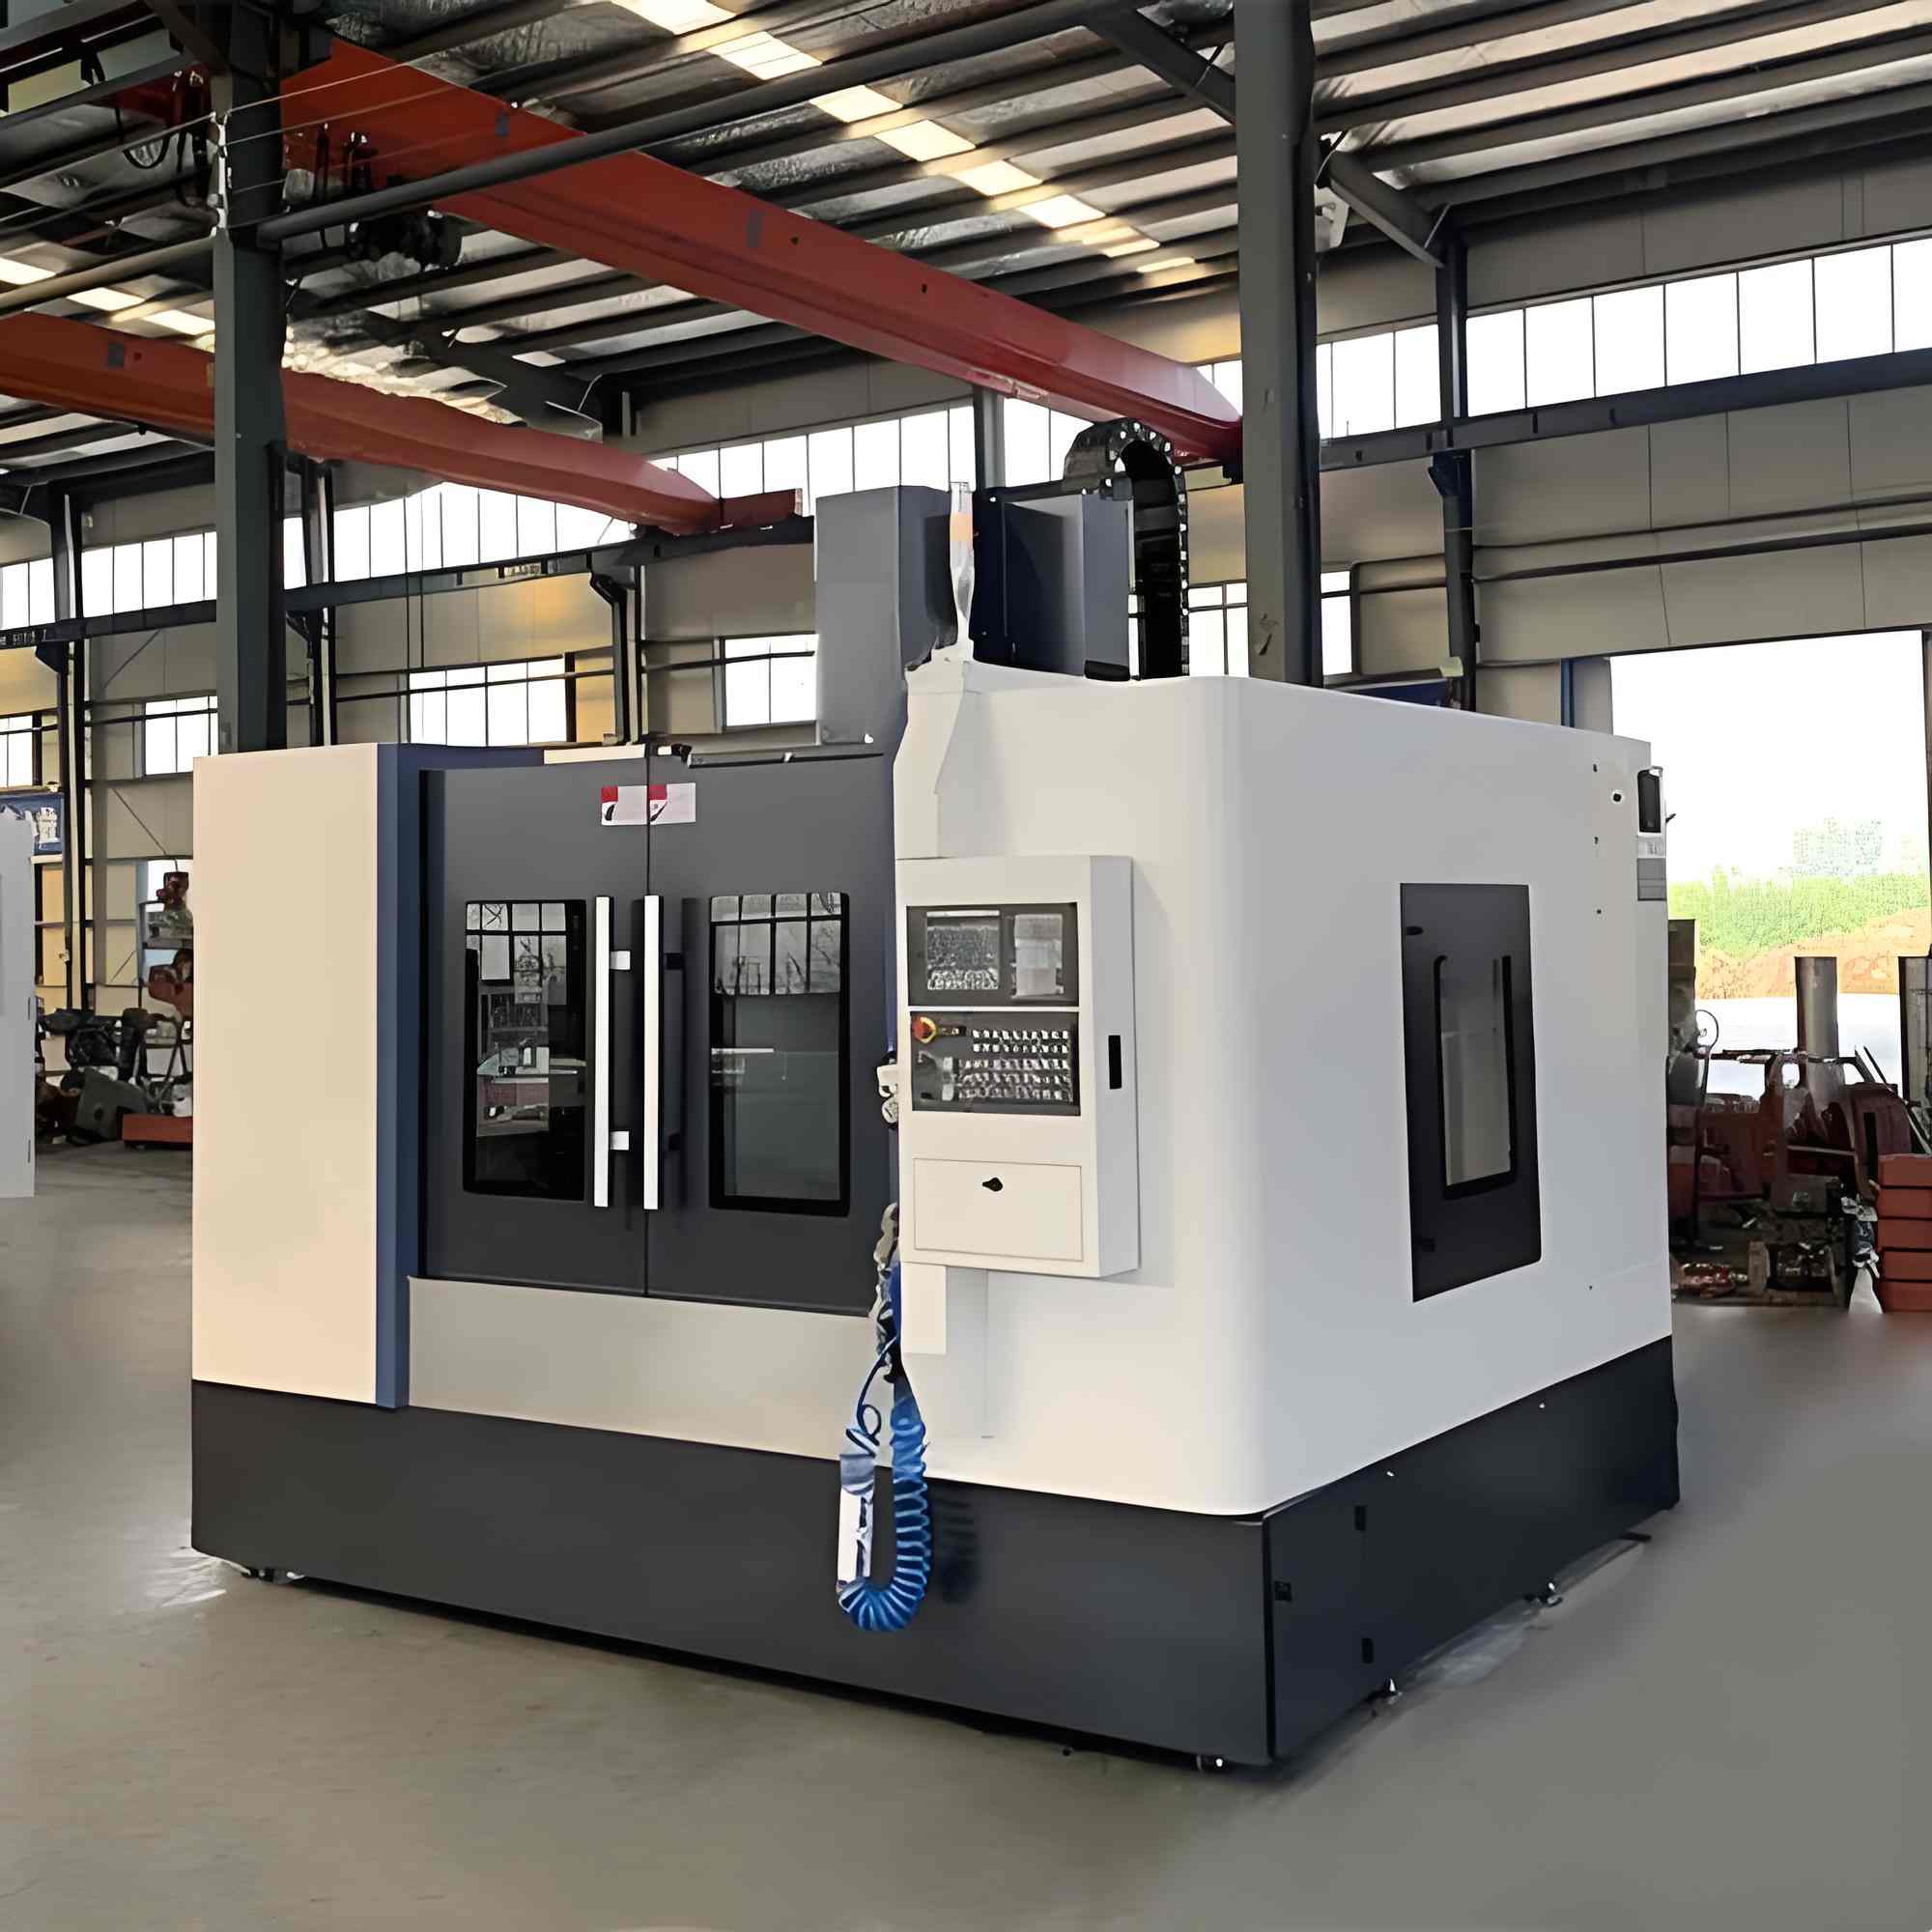
FrezenSpiegaten, platte vlakken, spieën en kruisgaten worden op een frees- of draaifreesmachine gesneden terwijl het onderdeel nog zacht en gemakkelijk te bewerken is.
WarmtebehandelingDe as is gehard – meestal door afschrikken en temperen, soms door inductieharden op de lagertappen – om sterkte en slijtvastheid op te bouwen.
Maak het slijpen afCilindrisch of centerloos slijpen brengt de loopdiameters terug naar de uiteindelijke maat en oppervlakteafwerking, waardoor eventuele vervormingen die door de warmtebehandeling zijn ontstaan, worden gecorrigeerd.
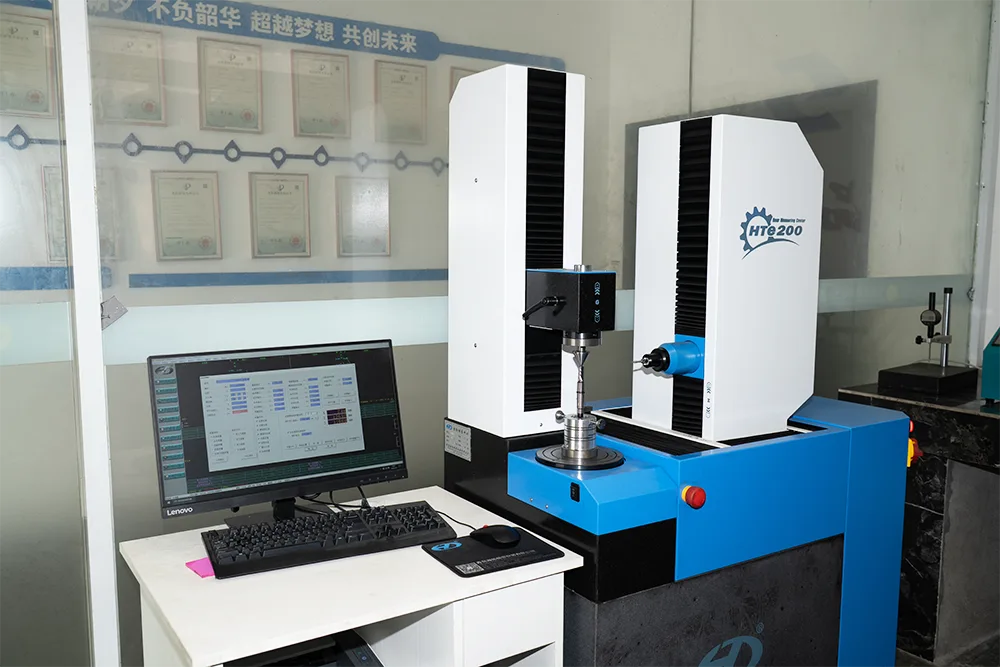
InspectieDiameters, slingering, concentriciteit en oppervlakteruwheid worden gecontroleerd aan de hand van de tekening voordat iets wordt verzonden.
Markering en verpakkingAntiroestbehandeling, lasermarkering waar nodig en vervolgens verpakking die de grondoppervlakken tijdens het transport beschermt.
- Waarom de bestelling vaststaat:door verharding wordt een as enigszins kromgetrokken - dat is natuurkunde, geen defect. Laat de afwerkingsmaling achterwege totnaMet een warmtebehandeling krijg je een hard, slijtvast onderdeel dat nog steeds kaarsrecht is. Winkels die eerst slijpen en als laatste harden. Scheepsschachten die op papier prima meten en trillen in het veld.
De kernprocessen: draaien, frezen en slijpen
Drie bedieningsfamilies doen het meeste werk op een as. Draaien bepaalt het ronde profiel, frezen voegt de kenmerken toe en slijpen zorgt voor de precisie. Hier ziet u hoe ze zich verhouden tot een typische baan.
| Proces | Wat het doet op een as | Het meest geschikt voor | Typische precisie |
|---|---|---|---|
| CNC-draaien | Snijdt het totale ronde profiel, de schouders en de diameters uit staafmateriaal | Elke as, zoals de voorbewerkings- en semi-nabewerkingsfase | ±0,02–0,05 mm |
| Frezen/draaimolen | Snijdt spiebanen, platte vlakken, spiebanen, kruisgaten en schroefdraad | Assen met aandrijfeigenschappen of niet-rond detail | Functie-afhankelijk |
| Cilindrisch slijpen | Maakt dagboeken tussen de middelpunten af voor een strakke ronding en concentriciteit | Getrapte en schouderschachten | IT5–IT6, Ra ≤ 0,4 μm |
| Centerloos slijpen | Maakt gewone diameters af op een werksteun, geen middengaten nodig | Lange, rechte schachten in hogere volumes | IT5–IT6, Ra ≤ 0,4 μm |
| Wrijvingslassen | Verbindt twee materialen van begin tot eind — b.v. een roestvrijstalen kop op een stalen lichaam | Bi-metalen assen die besparen op dure legering | Verbinding met volledige sterkte |
De keuze tussenrond- en centerloos slijpenis degene die kopers het vaakst laat struikelen. Rondslijpen is voor een onderdeel met trappen het nauwkeurigste van de twee, omdat de as om zijn eigen middengaten draait. Centerloos slijpen geeft een beetje van die positiecontrole op in ruil voor snelheid, en dat is precies wat je wilt op een lange, gladde as die in volume draait. In de praktijk gebruiken we beide: het onderdeel beslist, niet de machine.
Materialen die we bewerken – en hoe de keuze het werk verandert
Materiaal is de eerste beslissing op elke as, en het bepaalt stilletjes alles daarna: hoe het onderdeel snijdt, of het gehard kan worden, hoe het zich gedraagt in een corrosieve of hygiënische omgeving. We bewerken koolstofstaal, gelegeerd staal en roestvrij staal, en de juiste familie komt neer op belasting, milieu en budget.
| Materiële familie | Gemeenschappelijke cijfers | Waarom je ervoor zou kiezen |
|---|---|---|
| Middelzwaar koolstofstaal | 1045 / C45 | Het werkpaard. Goede sterkte, gemakkelijk te bewerken, vereist inductieharding – dekt de meeste assen voor algemeen gebruik tegen de laagste kosten. |
| Gelegeerd staal | 40Cr / 4140 | Hogere sterkte en levensduur, reageert goed op afschrikken en temperen. De keuze voor belaste aandrijfassen. |
| Roestvrij staal | 303 / 304 / 316 / 420 | Corrosie en hygiëne. Gebruikt waar de schacht vocht, chemicaliën of spoelwater ziet - voedsel, medisch, pompen. |
Er is hier meer nuance dan in één tabel kan worden weergegeven: de soortselectie, de reactie op hittebehandeling en hoe elke machine werkt. We hebben er uitgebreid op ingegaanwelke materialen worden gebruikt voor motorassen, die de moeite waard is om te lezen voordat u een tekening voltooit.
Toleranties, afwerking en rondloop: de cijfers die er toe doen
Dit is waar het bewerken van assen interessant wordt en waar prijs en kwaliteit feitelijk uiteenlopen. Een tekening die eenvoudigweg zegt: "op maat draaien" is een heel andere klus dan een tekening waarin IT6-diameters en een uitloop van 0,01 mm worden vermeld. Drie specificaties dragen het grootste deel van het gewicht.
| Specificatie | Wat het controleert | Precisie-asbereik | Guanshuo-standaard |
|---|---|---|---|
| Dimensionale tolerantie (IT-kwaliteit) | Hoe nauw elke diameter overeenkomt met de doelgrootte | IT5–IT7 over hardloopbuien | IT5–IT6 |
| Oppervlakteruwheid (Ra) | Hoe soepel de grondtap is, zorgt voor wrijving en levensduur van de lagers | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Rondloop / rondloop | Hoe waar de as om zijn eigen as draait | 0,01–0,02 mm op sleuteltijdschriften | Gehouden in centrale tijdschriften |
Een kort woord over het lezen hiervan. IT-kwaliteiten komen voort uit het ISO-tolerantiesysteem; een lager getal betekent een strakkere band, en elke daling in kwaliteit kost echte bewerkingstijd, dus het loont de moeite om alleen strak te specificeren waar het onderdeel het daadwerkelijk nodig heeft. Ra is de gemiddelde ruwheid van het afgewerkte oppervlak; een geslepen as bij Ra 0,4 μm voelt glasglad aan en laat een lager of afdichting afkoelen. Slingering verbindt de twee met elkaar: het is de wiebel die je op een meetklok ziet als de as draait, en op een roterend onderdeel is het vaak het enkele getal dat bepaalt of de montage stil is of niet.
Warmtebehandeling: waarbij een as zijn kracht verdient
Door machinale bewerking krijgt een as zijn vorm; warmtebehandeling geeft het zijn ruggengraat. Direct na het draaien zijn de meeste schachtstaalsoorten relatief zacht: prima voor het snijden van spiebanen, niet fijn voor jarenlang omkerende belasting. Warmtebehandeling lost dit op door de structuur van het staal te veranderen, en niet de afmetingen.
De meest gebruikelijke route voor aswerk is afschrikken en temperen: verwarm het onderdeel, koel het snel af om het helemaal uit te harden, en temper het dan weer om een beetje hardheid in te ruilen voor taaiheid. Waar alleen het loopvlak hard hoeft te zijn – een lagertap bijvoorbeeld – verwarmt inductieharden juist die band en laat de kern taai. De wisselwerking is altijd hetzelfde: harder is bestand tegen slijtage, harder is bestand tegen scheuren, en bij de ontlaatstap breng je de twee in evenwicht.
Warmtebehandeling is ook de reden dat de procesvolgorde is zoals deze is. Omdat verharding het onderdeel enigszins vervormt, hoort het erbijvoorde finish, nooit daarna. Slijp de as en verhard hem vervolgens, en je hebt zojuist je eigen precisie ongedaan gemaakt.
Kwaliteitscontrole op de winkelvloer
Precisie die niet wordt gemeten, is slechts hoop. Elke kritische diameter, de slingering van de sleuteltappen en de oppervlakteafwerking worden gecontroleerd aan de hand van de tekening voordat een schacht het gebouw verlaat. Die inspectiediscipline maakt deel uit van de reden waarom we ISO 9001-gecertificeerd zijn en waarom ons werk door de jaren heen elf toegekende patenten heeft opgeleverd.
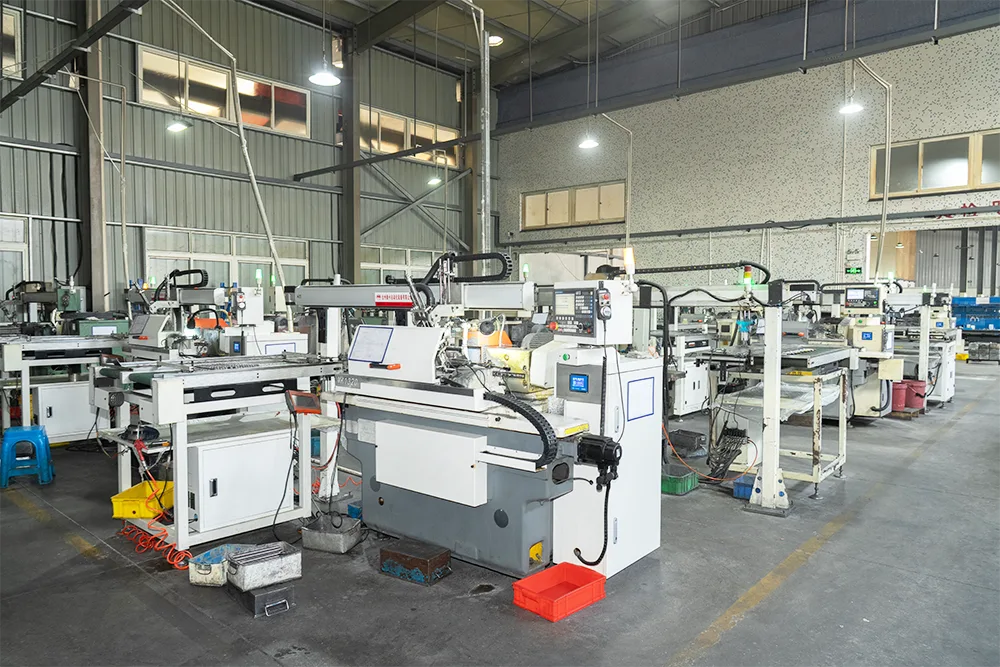
Capaciteit is hier ook van belang, omdat consistente precisie voortkomt uit het hebben van de juiste machines in hoeveelheid, in plaats van uit één goede slijpmachine en een wachtrij. Onze slijplijn beschikt over 26 CNC-cilindrische slijpmachines en 6 zeer nauwkeurige centerloze slijpmachines, waardoor we IT5-IT6 tijdens een productierun kunnen vasthouden in plaats van op één enkel hero-onderdeel. Als nationale hightech onderneming, opgericht in 2016, hebben we de winkel rond één ding gebouwd: schachten die op deel één en deel tienduizend hetzelfde meten.
De assen die wij bewerken
De bovenstaande processen komen samen in een vrij breed scala aan astypen. Elk heeft zijn eigen bewerkingsrimpels en elk heeft een speciale pagina als u meer details wilt.
- Massieve motorassen— de basislijn, inzacht, spiebaan, gespletenEnstaptevormen afhankelijk van hoe koppel wordt overgedragen.
- Holle motorassen- door het midden geboord om gewicht te besparen of bedrading en koelvloeistof te geleiden. Zienmassieve versus holle assenvoor wanneer elk zinvol is.
- Speciale schachten— inclusief roestvrijstalen wrijvingsgelaste assen en onderdelen voor pompen, kleppen en medische apparatuur.
- Schachten voor algemeen gebruik— voor servo-, stappen- en apparaatmotoren waarbij een beproefd standaardprofiel het werk doet.
Hoe u een partner voor asbewerking kiest
De meeste kopers kunnen iemand vinden die een as kan draaien. Het vinden van een winkel die IT6 en 0,01 mm uitloop op onderdeelnummer 5.000 kan houden, en dit met papierwerk kan ondersteunen, is de moeilijkere zoektocht. Een paar dingen scheiden de twee.
Vraag eerst naar de maalcapaciteit, niet draaien – draaien is gebruikelijk, precisieslijpen op volume niet. Vraag of ze je een keuringsrapport kunnen laten zien voor een kritische diameter, en hoe ze omgaan met materiaalcertificaten, want een as is maar zo betrouwbaar als het staal waaruit hij is gemaakt. Vraag wat er gebeurt als een batch afdrijft: een serieuze leverancier meet, stuurt bij en documenteert; een zwakkere schip en hoopt. En kijk eens in wiens motoren de assen al draaien: tien jaar werk op het gebied van EV, automatisering en aandrijfsystemen voor apparaten is niet iets dat je op een specificatieblad kunt nabootsen.
Aangepaste asbewerking zou precies dat moeten zijn: uw tekening, uw toleranties, uw materiaal, geciteerd en op maat gemaakt in plaats van uit een catalogus te worden gehaald. Als een leverancier op maat u steeds in de richting van zijn standaardmaten stuurt, zegt dat iets over wat hij daadwerkelijk kan bewerken.
Heeft u een astekening om te citeren?
Stuur ons uw 2D-tekening of een monster met de toleranties, het materiaal en de afwerking gemarkeerd. Wij komen terug met een offerte en, als dat helpt, een of twee suggesties van de werkvloer.
Ontvang een offerte voor asbewerkingVeelgestelde vragen
Welke tolerantie kan de bewerking van assen aanhouden?
Het hangt af van het proces. Voor ruw draaien komt u in het bereik van plus of min 0,05 mm, terwijl naslijpen op een precisie-as diametertoleranties in de IT5-IT6-band oplevert met een oppervlakteruwheid tot Ra 0,4 μm. Bij Guanshuo slijpen we standaard op deze niveaus voor motor- en pompassen.
Wat is het verschil tussen rondslijpen en centerloos slijpen?
Cilindrisch slijpen houdt de as tussen de middelpunten, wat een uitstekende concentriciteit oplevert en geschikt is voor getrapte of schoudervormige assen. Centerloos slijpen ondersteunt de as op een werksteun en loopt sneller, zodat hij past op lange, gladde assen in grotere volumes. De meeste winkels, inclusief de onze, gebruiken beide, afhankelijk van het onderdeel.
Welk materiaal is het beste voor een machinaal bewerkte as?
Er bestaat niet één beste materiaal. Middelzwaar koolstofstaal zoals 1045 dekt de meeste assen voor algemeen gebruik, gelegeerde staalsoorten zoals 40Cr kunnen hogere belastingen aan en reageren goed op verharding, en roestvrij staal is de keuze als corrosie of hygiëne van belang is. De juiste keuze komt neer op belasting, milieu en kosten.
Kunnen jullie holle assen bewerken?
Ja. Holle assen worden door het midden geboord of geboord, vervolgens gedraaid en geslepen als een massieve as. Ze besparen op gewicht en laten je bedrading, koelvloeistof of een tweede as door de boring leiden, wat gebruikelijk is bij EV- en automatiseringsmotoren.
Bewerkt u assen op maat vanaf tekening?
Dat is het grootste deel van ons werk. Stuur ons een 2D-tekening of een monster met uw toleranties, materiaal en afwerking, en wij zullen deze citeren. Wij bewerken volgens uw specificaties in plaats van vanuit een vaste catalogus.
Welke industrieën gebruiken uw machinaal bewerkte assen?
Onze schachten gaan naar motoren voor nieuwe energievoertuigen, industriële automatisering en robotica, huishoudelijke apparaten, pompen en kleppen, en medische apparatuur - overal waar een roterend onderdeel onder belasting moet blijven staan.