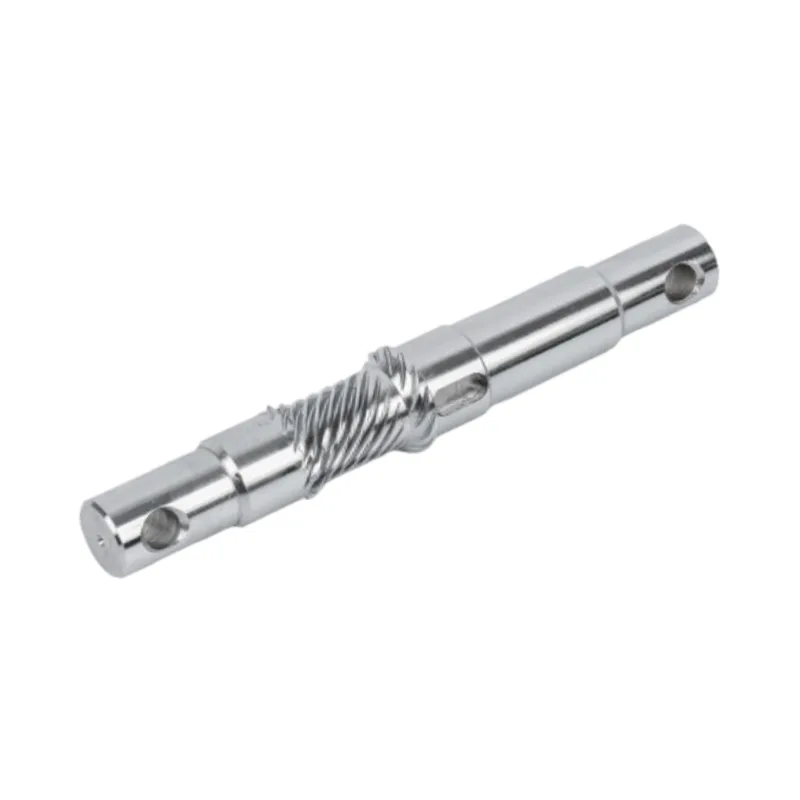
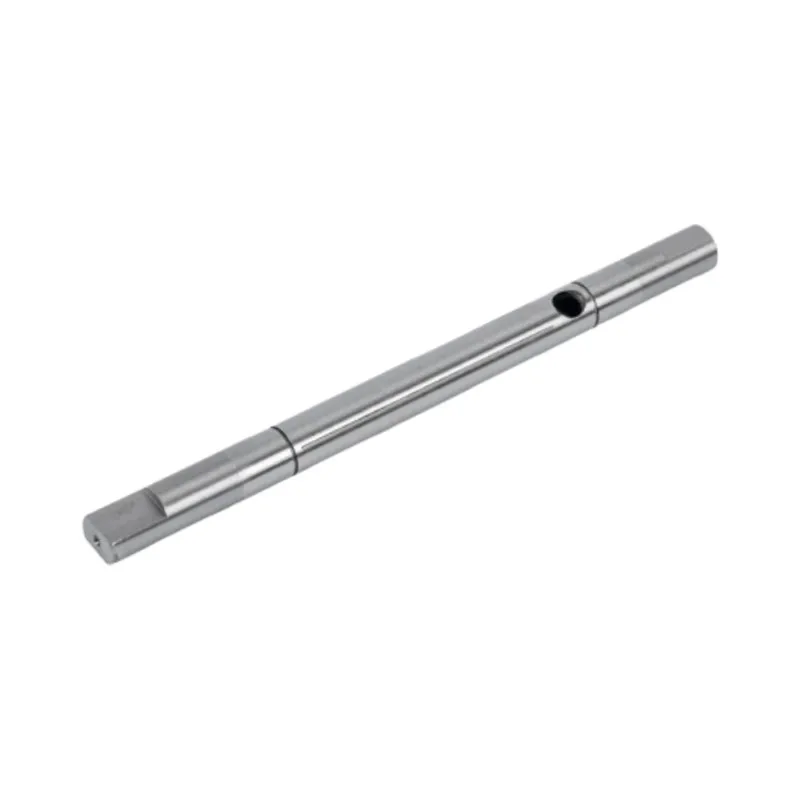
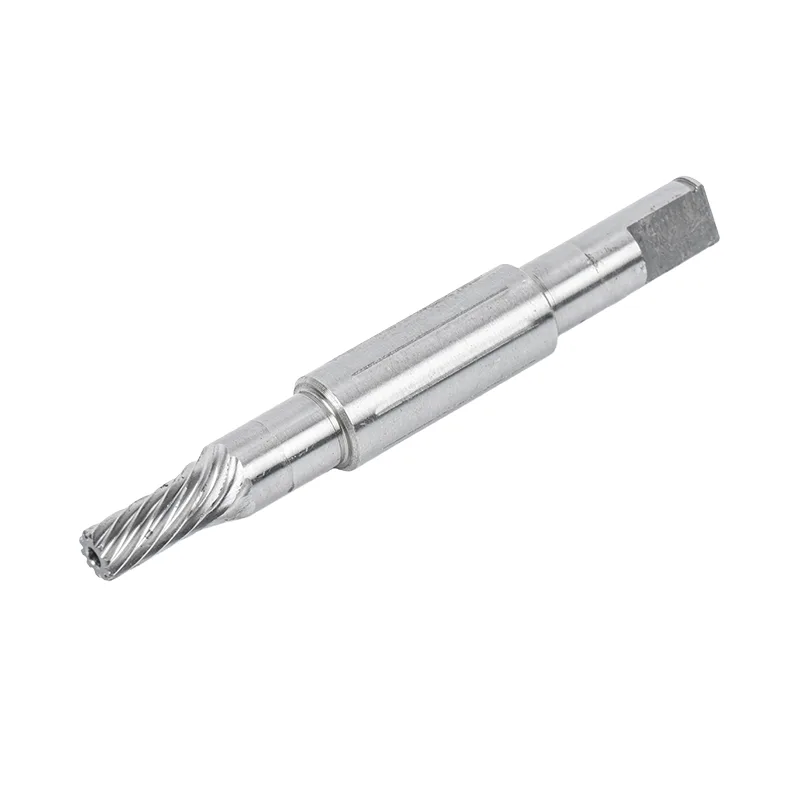
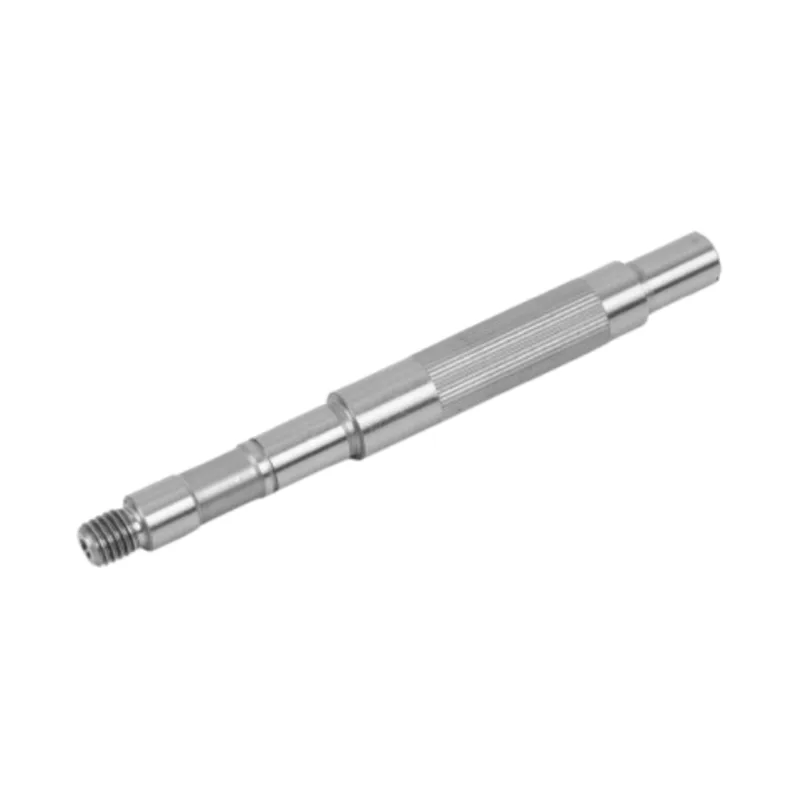
Het lijkt misschien veilig om de laagste Ra-waarde in de algemene opmerkingen te zetten. In de praktijk kan het de belangrijke oppervlakken verbergen en de hele schacht duurder maken. Een betere tekening bepaalt de afwerking op basis van wat elke journaal-, land- en aandrijffunctie feitelijk doet.

Specificeer de oppervlakteruwheid van de motoras afzonderlijk voor elke functionele zone. Markeer de lagertappen, afdichtingscontactvlakken, rotor- of perspassingzittingen en koppeloverdrachtsvoorzieningen op de tekening, en geef vervolgens elke zone de afwerking die het bijbehorende onderdeel vereist. Houd diameter, slingering, rechtheid en cilindriciteit als afzonderlijke bedieningselementen. Bij Guanshuo variëren de gepubliceerde afwerkingen van Ra ≤ 0,8 μm op één roestvrij product met gladde as tot Ra 0,2–0,4 μm op een hogesnelheidsas en Ra 0,05–0,2 μm op de lagerpositie van een ultraprecieze as. Dit zijn productspecifieke bereiken, niet één algemene specificatie voor elke motoras.
Een oppervlakteruwheidssymbool is klein, maar kan het hele productietraject veranderen. Het kan een diameter die op een draaibank kan worden afgewerkt, veranderen in een slijpbewerking. Het kan ook polijsten, een ander inspectiekenmerk en extra behandeling toevoegen om het oppervlak te beschermen.
Die kosten zijn gerechtvaardigd als het oppervlak een lager draagt, onder een afdichting loopt of een nauwkeurige pasvorm regelt. Het voegt weinig waarde toe aan een vrije ruimte die niets raakt. De tekening zou dat verschil duidelijk moeten maken.
Waarom één Ra-waarde voor de hele schacht meestal de verkeerde instructie is
We zien vaak dat een algemene afwerkingsnotitie in de hoek van een tekening wordt geplaatst, terwijl de schacht zelf over de lengte vier of vijf verschillende taken heeft. Het briefje is gemakkelijk te lezen, maar moeilijk op een verstandige manier te vervaardigen. Geldt dit alleen voor de lagerzittingen? Is de spiebaanvloer inbegrepen? Wordt verwacht dat de draadtop aan dezelfde waarde voldoet? Hoe zit het met een reliëfgroef die alleen bestaat voor gereedschapsspeling?
Als het antwoord ‘overal’ luidt, moet de fabriek mogelijk oppervlakken beschermen en afwerken die de montage niet beïnvloeden. Als het antwoord ‘alleen waar nodig’ is, heeft de tekening de inspecteur niet verteld waar hij moet meten.
De duurste ruwheidsaanduiding is niet altijd het kleinste getal. Het is het getal met een onduidelijke grens. Voordat we een schijf, polijstpas of keuringsplan kiezen, willen we weten waar de eis begint, waar deze ophoudt en welk tegenonderdeel deze noodzakelijk maakte.
Een betere aanpak is om de oppervlakteafwerking te beschouwen als een lokale functionele vereiste. De as kan nog steeds een algemene afwerking hebben voor niet-kritieke bewerkte gebieden, maar de belangrijke zones krijgen hun eigen leader, lengte en Ra-waarde.
Breng de schacht in kaart op functioneel oppervlak
Een motoras is niet één oppervlak. Van links naar rechts gelezen kan het een koppelingsuiteinde, een lagertap, een afdichtingsland, een rotorzitting, een andere lagertap en een niet-functioneel verlengstuk bevatten. Elke zone ziet een andere contactconditie.
Functionele oppervlaktekaart voor een getrapte motoras
Deze kaart is een specificatiemethode, geen universeel schachtontwerp. De uiteindelijke zones en waarden moeten de bijpassende onderdelen en bedrijfsomstandigheden in de daadwerkelijke montage volgen.
Dragende dagboeken
Een lagertap heeft een passende diameter nodig en een oppervlak dat consistent contact ondersteunt. Ruwheid is belangrijk, maar een gepolijste astap met de verkeerde diameter of een te grote slingering is nog steeds een slechte lagerzitting. Plaats het Ra-bijschrift naast het dagboek en houd de pasvorm en geometrische bedieningselementen zichtbaar.
Seal contactlandingen
Hierbij moet de eis van de afdichtingsleverancier leidend zijn. Identificeer de exacte contactbreedte in plaats van de afwerking aan te brengen op de dichtstbijzijnde volledige diameter. Als het afdichtingsontwerp de richting van het oppervlak of aanvullende textuurkenmerken bepaalt, zet die eisen dan ook op de tekening. Ra alleen beschrijft niet de richting van bewerkingsmarkeringen.
Rotor-, tandwiel-, katrol- en koppelingszittingen
Deze interfaces zijn vaak afhankelijk van pasvorm, koppeloverdracht en uitlijning. Een lage Ra kan de montage ondersteunen, maar bewijst geen coaxialiteit en voorkomt geen verkeerde perspassing. Begin met hoe het onderdeel wordt geplaatst en geladen, en bepaal vervolgens hoeveel afwerking er daadwerkelijk nodig is.
Spiebanen en splineflanken
Wat de aandrijfkenmerken betreft, kunnen profiel, positie en lastverdeling belangrijker zijn dan het visueel helder maken van het oppervlak. Guanshuo's huidige procesartikel geeft bijvoorbeeld Ra ≤ 0,8–1,6 μm voor ingewikkelde spline-tandflanken, samen met afzonderlijke symmetrie- en verdelingsfoutcontroles. Dat is het juiste patroon: afwerking en geometrie zijn gerelateerd, maar ze zijn niet uitwisselbaar.
Wat Guanshuo momenteel publiceert op zijn schachtpagina's
Onze eigen website laat zien waarom één “standaard motoras Ra” geen bruikbaar antwoord is. Verschillende productpagina's publiceren verschillende afwerkingsniveaus omdat hun toepassingen en precisieklassen verschillen. De onderstaande tabel brengt deze verspreide waarden in één weergave.
| Huidige Guanshuo-pagina | Gepubliceerde oppervlakteruwheid | Gerelateerde gepubliceerde controles | Hoe de waarde te lezen |
|---|---|---|---|
| RVS gladde motoras | Ra ≤ 0,8 μm | Rechtheid ≤ 0,03 mm; coaxialiteit ≤ 0,02 mm; rondheid ≤ 0,01 mm; cilindriciteit ≤ 0,02 mm | Een specificatie op productniveau voor deze roestvrijstalen pagina met gladde as, geen standaard voor alle roestvrijstalen onderdelen. |
| Precisieslijpen van gladde motorassen | Ra ≤ 0,4 μm | IT5–IT6 maatnauwkeurigheid; rechtheid ≤ 0,01 mm | Een gepubliceerde, nauwkeurig geslepen gladde as, gekoppeld aan slijpen en inspectie. |
| Getrapte motoras | Vaak Ra 0,4 μm of lager op belangrijke lager- en afdichtingsoppervlakken | De nadruk op de pagina ligt op montage met meerdere diameters en functierelaties | De formulering is lokaal: kritische lager- en afdichtingszones krijgen de fijne afwerking, niet automatisch de gehele getrapte as. |
| Hogesnelheidsmotoras | Ra 0,2–0,4 μm | Buitendiameter h6 / h5; asslingering ≤ 0,001–0,003 mm | Een snelle productreeks waarbij afwerking gepaard gaat met een strakke loopgeometrie. |
| Ultra-precieze motoras | Ra 0,05–0,2 μm op de lagerpositie | Buitendiameter h5; coaxialiteit ≤ 0,002 mm; radiale slingering ≤ 0,003 mm | Het krapste gepubliceerde bereik in deze vergelijking. Het is expliciet gericht op de lagerpositie van het ultraprecieze product. |
Ruwheid behoort namelijk tot een productklasse en een functioneel oppervlak. Het kopiëren van Ra 0,05–0,2 μm van een ultra-precieze lagerpositie naar een gewone spelingsdiameter zou de proces- en inspectielast veranderen zonder een voordeel bij de assemblage te bewijzen.

Wat Ra controleert, en wat het niet kan controleren
Ra is het rekenkundig gemiddelde van de hoogteafwijkingen in een gemeten oppervlakteprofiel. Het is nuttig omdat het een complex spoor reduceert tot een vergelijkbaar aantal. Dat gemak is ook zijn zwakte. Twee oppervlakken kunnen één Ra-waarde delen, terwijl ze verschillende piekvormen, afstanden of richting van de bewerkingsmarkering hebben.
Voor een motorastekening kunt u Ra beschouwen als een onderdeel van een besturingsset. Het beschrijft fijne textuur. Het vertelt ons niet of de diameter correct is, of de tap rond is of dat twee lagerzittingen om dezelfde as draaien.
| Controle | Vraag die het beantwoordt | Wat het niet bewijst | Fabriekscontrole |
|---|---|---|---|
| Oppervlakteruwheid (Ra) | Hoe groot zijn de gemiddelde fijnprofielafwijkingen? | Diameter, rondheid, legrichting of uitlijning met een ander dagboek | Oppervlakteruwheidstester in de gedefinieerde zone |
| Diameter en pasvorm | Zal de as worden gemonteerd met de bijpassende boring zoals bedoeld? | Of het oppervlak trouw aan de werkas roteert | Maatmeting met apparatuur die geschikt is voor de tolerantie |
| Rondheid / cilindriciteit | Is de dagboekvorm rond en consistent over de lengte ervan? | De relatie met een lager- of aandrijffunctie op afstand | Cilindriiteitsmeting |
| Uitloop | Hoeveel varieert het gecontroleerde oppervlak tijdens het roteren rond een referentie-as? | De microscopische oppervlaktetextuur | Rotatiemeting tot het referentiepunt van de tekening |
| Rechtheid | Blijft de as of de daarvan afgeleide lijn binnen de toegestane rechtheidszone? | Lokale ruwheid of de uiteindelijke paspassing | Methode gekozen voor het gespecificeerde kenmerk en de tolerantie |
Dit onderscheid voorkomt een veel voorkomende aankoopfout: een glimmend monster goedkeuren terwijl de kenmerkrelatie verkeerd is. Het uiterlijk kan nuttig zijn, maar de tekening- en inspectieresultaten moeten de functie beschrijven.
Een fabrieksworkflow voor het instellen van de tekening
Als de Ra-waarde nog niet is vastgesteld, beginnen we niet met het openen van een finishkaart. We zouden beginnen met de montage. De onderstaande volgorde verandert een vaag verzoek om een “gladde as” in eisen waaraan zowel productie als inspectie kunnen voldoen.
Van aansluitcomponent tot meetbare afwerking
De volgorde is belangrijk. Een finishdoel zonder gedefinieerde functionele zone of meetpunt is nog steeds onvolledig.
1. Markeer wat de as raakt
Vermeld het passende onderdeel op elke diameter. Een lagerbinnenring, dynamische afdichting, rotorstapel en vrije speling vragen niet hetzelfde van het metaal. Als het passende deel niet bekend is, markeer dan de vereiste voor beoordeling in plaats van de kleinste Ra elders op de tekening te gebruiken.
2. Bepaal de werkas en pas deze aan
Kies het referentiepunt dat aangeeft hoe de as in de motor draait. Stuur vervolgens de kritische tijdschriften naar die as. Dit is waar diametertolerantie, slingering en cilindriciteit in de tekening komen. Ruwheid moet deze eisen ondersteunen, en er niet voor in de plaats komen.
3. Breng Ra aan op een begrensde lengte
Toon het exacte dagboek of contactland. Op een getrapte as kan een leader naar één diameter met een gedefinieerde lengte wijzen. Voor een korte afdichtingsbaan binnen een langere bodemdiameter moet u de afdichtingscontactzone afzonderlijk identificeren als de afwerkingsvereisten hiervan afwijken.
4. Controleer het proces voordat u de waarde bevriest
De praktische vraag is of het opgegeven materiaal, de hardheid, de geometrie en de hoeveelheid een stabiel afwerkingstraject kunnen volgen. Als de as een warmtebehandeling heeft ondergaan, volgt normaal gesproken het afslijpen na het harden, zodat de beweging veroorzaakt door de warmtebehandeling kan worden geëlimineerd en de uiteindelijke maat en het uiteindelijke oppervlak kunnen worden bepaald.
5. Maak acceptatie ondubbelzinnig
Bepaal waar de ruwheidsmeting zal worden gedaan en welke documentatie de bestelling nodig heeft. Een leverancier en afnemer mogen bij de eindcontrole niet ontdekken dat zij de meetzone anders hebben geïnterpreteerd.
Stem de afwerking af op een realistisch procestraject
Oppervlakteafwerking komt niet voort uit één machine-instelling op zichzelf. De staat van het materiaal, de draaitolerantie, de warmtebehandelingsbeweging, de slijpopstelling, de toestand van de schijf, de koelvloeistof en de hantering hebben allemaal invloed op het uiteindelijke oppervlak. Hoe strakker het doel, hoe meer de hele route dit moet ondersteunen.
Onsprecisie-asbewerkingsprocesplaatsen slijpen na warmtebehandeling. Die volgorde maakt het mogelijk dat de uiteindelijke bewerking de grootte en het oppervlak na uitharding corrigeert. Voor nauwkeurig geslepen gladde motorassen publiceert de huidige productpagina IT5–IT6, rechtheid ≤ 0,01 mm en Ra ≤ 0,4 μm. Deze waarden worden geleverd als een set, niet als drie niet-gerelateerde afwerkingsclaims.
| Procesfase | Zijn taak op de as | Beslissing die de ruwheid beïnvloedt | Algemeen misverstand |
|---|---|---|---|
| CNC-draaien | Creëert de basisdiameters, schouders en voorraadconditie | Laat geschikte voorraad achter op de kritische zones die later wordt vermalen | Er wordt verwacht dat een fijne visuele draaipassage alle uiteindelijke geometrische controle zal vervangen |
| Warmtebehandeling | Bouwt de vereiste hardheid of mechanische conditie op | Zorg voor beweging voordat het laatste journaal klaar is | Eerst de kritische diameter afwerken en ervan uitgaan dat deze niet zal verschuiven door verharding |
| Cilindrisch slijpen | Voltooit geselecteerde journalen en hun relatie tot de as van de as | Kies het waar getrapte geometrie en afzonderlijke functionele diameters gerelateerd moeten blijven | Het proces alleen selecteren op basis van een Ra-waarde |
| Centerloos slijpen | Voor het efficiënt afwerken van doorlopende buitendiameters zonder middengaten | Gebruik het waar de geometrie en datumstrategie passen bij centrumloze ondersteuning | Ervan uitgaande dat elke meertraps-as dezelfde opstelling kan doorlopen |
| Ultra-afwerking / polijsten | Verfijnt een oppervlak verder wanneer de functionele eis daarom vraagt | Pas het lokaal toe en bescherm de reeds bestaande geometrie | Gebruik polijsten om de diameter, rondheid of slingering te herstellen |
Als één tekening de strakste Ra op elk gedraaid oppervlak plaatst, zouden we ons afvragen welke zones daadwerkelijk paren. Dat is geen poging om de kwaliteit te verlagen. Het is de manier waarop we de kritieke journaals op een gecontroleerde route houden zonder toevoeging van afwerkingswerk aan schroefdraden, reliëfs en spelingsdiameters die de prestaties van de motor niet kunnen verbeteren.
Maak de ruwheidsmarkering inspecteerbaar
Een goede specificatie vertelt de inspecteur waar hij het instrument moet plaatsen. “Ra 0,4” in een algemene noot geeft daar geen antwoord op. “Ra ≤ 0,4 μm op lagertap ØD voor lengte L” wel. De werkelijke symbolen en afmetingen moeten de door de koper gebruikte tekeningstandaard volgen.
Op de huidige fabriekspagina van Guanshuo staan oppervlakteafwerkingsmeters, cilindriciteitsmeters, tweedimensionale projectoren, hardheidstesters en tandwieltestcentra. Elk instrument beantwoordt een andere vraag. De oppervlakteafwerkingsmeter verifieert Ra. De cilindriciteitsapparatuur controleert de vorm en de bijbehorende roterende geometrie. De projector ondersteunt profielen en functieafmetingen. Een compleet inspectieplan stuurt elke vereiste naar de juiste tool.
Identificeer voor elke kritische Ra-markering het oppervlak, de axiale lengte en eventuele uitgesloten groef of rand. Als de meetrichting, het bemonsteringsplan of het volledige rapport van belang zijn voor uw acceptatieproces, spreek dit dan vóór de productie af in plaats van het toe te voegen nadat de onderdelen zijn voltooid.

Vijf tekenfouten die we vóór productie zouden oplossen
1. De laagste Ra verschijnt alleen in het titelblok
Wij vragen ons af of dit voor het hele deel geldt of alleen voor kritische tijdschriften. De oplossing is om een realistische algemene afwerking te behouden en lokale toelichtingen toe te voegen waar de montage meer nodig heeft.
2. Een lagertap heeft Ra maar geen passing
De afwerking kan ons niet vertellen hoe het lager zal worden gemonteerd. Voeg de diametertolerantie of pasvormvereiste en de relevante geometrische relatie toe.
3. Een zeehondenland heeft geen gedefinieerde grens
De slijper en de inspecteur moeten de werkelijke contactlengte kennen. Markeer het terrein en neem vervolgens de afwerking en eventuele richtingsvereisten uit het geselecteerde afdichtingsontwerp over.
4. Er wordt verwacht dat polijsten de slingering zal verhelpen
Polijsten kan de textuur verfijnen. Het creëert niet de ontbrekende relatie tussen twee tijdschriften. De slingering moet worden ingebouwd in het referentiepunt, de opstelling, het slijptraject en het inspectieplan.
5. Een productpaginawaarde wordt gekopieerd zonder de productscope
Ra 0,05–0,2 μm verschijnt op onze ultra-precieze aspagina voor de lagerpositie. Het mag geen standaardopmerking worden op elke offerteaanvraag voor assen. Begin met de assemblagebehoefte en gebruik vervolgens de relevante productmogelijkheden als haalbaarheidsreferentie.
RFQ-checklist voor oppervlakteafwerking van motoras
Een schone offerteaanvraag geeft de fabriek voldoende informatie om het proces te citeren, en niet alleen de metalen vorm. Controleer de volgende punten voordat u een motorastekening verzendt.
- Materiaalkwaliteit en warmtebehandelingsomstandigheden worden vermeld.
- Lager-, afdichtings-, rotor-, tandwiel-, poelie- en koppelingszones worden geïdentificeerd.
- Elk kritisch oppervlak heeft een duidelijke diameter, axiale grens en Ra-waarde.
- Vereiste passingen en referentiepunten zijn zichtbaar op de tekening.
- Slingering, rechtheid, rondheid of cilindriciteit worden gespecificeerd waar de functie dit vereist.
- De details van het afdichtingsoppervlak volgen de geselecteerde afdichting of systeemvereiste.
- Niet-functionele gebieden worden niet per ongeluk tot de strakste plaatselijke afwerking gehouden.
- Verwachtingen op het gebied van hoeveelheid, monsterfase en inspectierapport zijn inbegrepen.
- Elk beschermd of uiterlijkkritisch oppervlak is gemarkeerd voor hantering en verpakking.
Als de tekening zich nog in de conceptfase bevindt, stuur dan de informatie over de bijbehorende onderdelen mee. We kunnen bekijken welke zones logischerwijs moeten worden nagedraaid, geslepen of verder afgewerkt, en vervolgens vragen terugsturen voordat er een prijs wordt opgebouwd rond de verkeerde interpretatie.
Veelgestelde vragen
Wat is een typische oppervlakteruwheid voor een motoras?
Er is niet één Ra-waarde voor elke motoras of elk oppervlak op één as. De huidige productpagina's van Guanshuo publiceren Ra ≤ 0,8 μm voor een roestvrij product met gladde as, Ra ≤ 0,4 μm voor nauwkeurig geslepen gladde assen, Ra 0,2–0,4 μm voor een hogesnelheidsas en Ra 0,05–0,2 μm bij de lagerpositie van een ultraprecieze as. Selecteer de waarde uit het passende onderdeel, snelheid, pasvorm en functioneel oppervlak in plaats van het laagste getal te kopiëren.
Moet de gehele motoras dezelfde Ra-waarde hebben?
Meestal niet. Lagertappen, afdichtingsvlakken, rotorzittingen en aandrijffuncties voeren verschillende taken uit. Geef kritieke zones lokale oppervlakteafwerkingsmarkeringen en gebruik een praktische algemene afwerking voor niet-functionele gebieden. Dit houdt de tekening overzichtelijk en voorkomt dat u moet betalen voor precisie waar dit de montage niet ten goede komt.
Betekent een lagere Ra-waarde dat de as van betere kwaliteit is?
Alleen als de lagere ruwheid de toepassing dient en de rest van de geometrie correct is. Ra bewijst geen diameter, rondheid, cilindriciteit, rechtheid of slingering. Een hoogwaardige as moet voldoen aan de volledige functionele specificatie; het kleinste oppervlakteafwerkingsgetal alleen maakt het niet beter.
Kan polijsten de asslingering of een verkeerde lagerpassing corrigeren?
Nee. Polijsten kan de oppervlaktetextuur verfijnen, maar is geen vervanging voor het controleren van de diameter en geometrie. De passing en slingering van de lagers moeten worden vastgesteld aan de hand van het bewerkingsreferentiepunt, het procesverloop, de slijpopstelling en passende inspectie.
Welke informatie moet bij een Ra-toelichting op de motoras horen?
Identificeer het exacte oppervlak en de axiale lengte en vermeld vervolgens de passende pasvorm, het referentiepunt en de relevante geometrische controles. Voeg voor zeehondengebieden de gewenste oppervlakterichting of textuur toe uit het geselecteerde afdichtingsontwerp. Vermeld tevens het keuringsrapport of de monsternameplicht als dit van invloed is op de orderacceptatie.
Stuur ons de schachttekening, niet alleen het Ra-doel
Markeer de lagers, afdichtingen en pasvlakken als deze niet duidelijk zichtbaar zijn. Het productieteam van Guanshuo kan vóór de offerte de functionele zones, de slijproute en de inspectiepunten beoordelen.
Vraag een tekeningbeoordeling aan