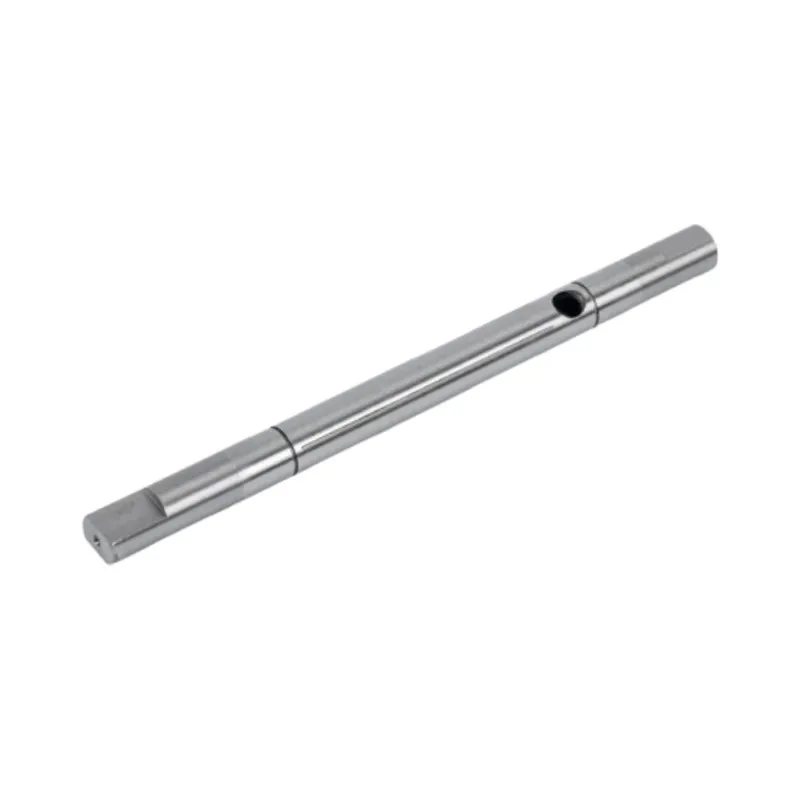
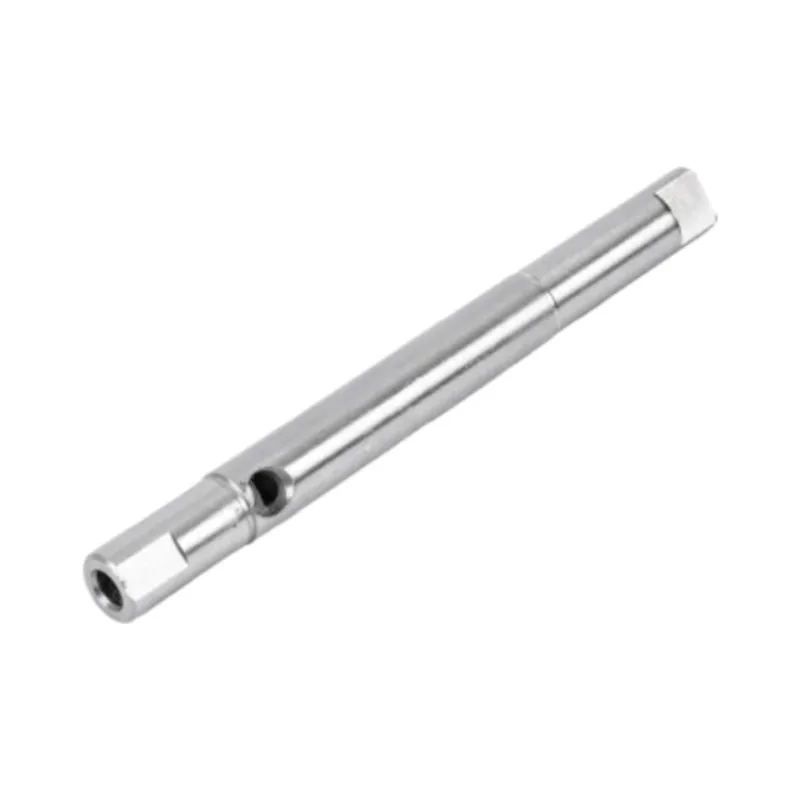
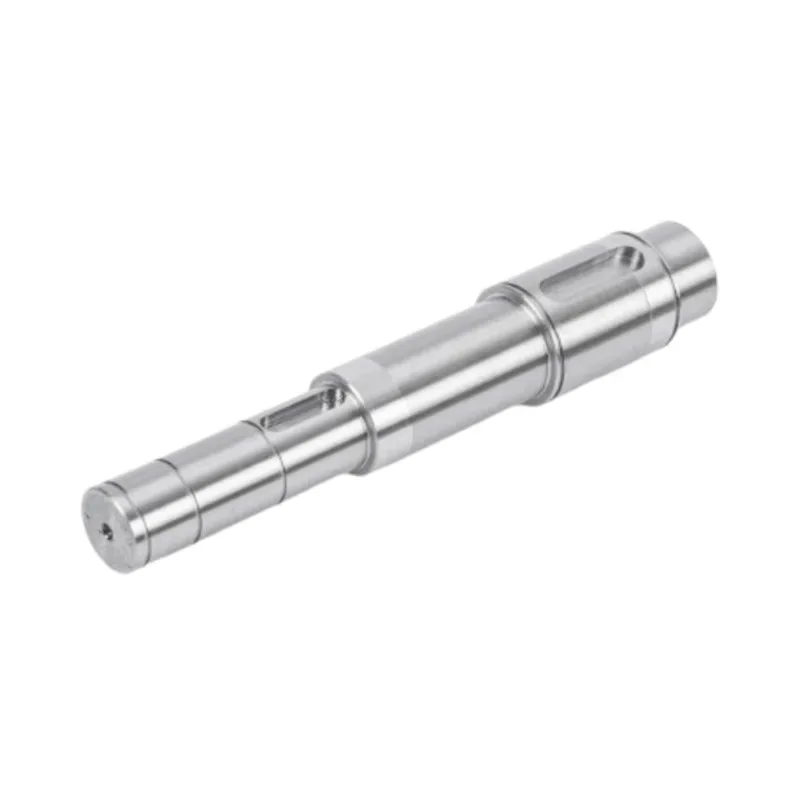
Een motoras kan er schoon uitzien en toch verkeerd zijn waar de motor het nodig heeft. Een handig inspectierapport verbindt de tekening met de gemeten resultaten, laat zien welke kenmerken zijn gecontroleerd en maakt duidelijk of het bewijsmateriaal betrekking heeft op één monster of op de productiebatch.

Inspectie wordt vaak besproken aan het einde van een schachtproject, nadat het materiaal, de warmtebehandeling en de prijs al zijn overeengekomen. Dat is laat. Een leverancier kan pas een verstandig controleplan opstellen als de koper de oppervlakken en kenmerken markeert die van belang zijn voor de montage.
Een nuttig rapport blijft gericht op één praktische vraag: voldeed deze as aan de tekening met betrekking tot de kenmerken die pasvorm, rotatie, slijtage en koppeloverdracht regelen?
Begin met de tekening, niet met de inspectieruimte
Een inspectieplan begint met de tekeningrevisie. De nominale omvang alleen is niet voldoende. De inspecteur heeft ook de tolerantie, het referentiepunt, de meetlocatie, de vereisten voor de oppervlakteafwerking, de staat van de warmtebehandeling en eventuele speciale opmerkingen over dat kenmerk nodig.
Beschouw een getrapte motoras met twee lagertappen, een afdichtingsvlak en een spiebaan. Het meten van elke blootgestelde diameter op dezelfde diepte verspilt tijd en kan nog steeds de belangrijke relaties missen. Mogelijk moeten de twee lagertappen op één as lopen. Het afdichtingsvlak heeft mogelijk een specifieke oppervlakteafwerking nodig. Het kan zijn dat de breedte, diepte en positie van de spiebaan moeten worden gecontroleerd aan de hand van een referentiepunt. Dit zijn verschillende inspectiewerkzaamheden, ook al behoren ze tot één onderdeel.
Stem de inspectie af op de productiefase
Een eindinspectie kan een probleem dat is begonnen met het verkeerde materiaal of een verkeerd begrepen opstelling niet corrigeren. Een sterker plan plaatst controles daar waar het relevante risico zich het eerst voordoet. Guanshuo is gepubliceerdbewerkingsroute voor precisieassenbegint met de inspectie van binnenkomend materiaal en eindigt in een speciale inspectiefase na het slijpen.
| Fase | Wat te verifiëren | Waarom het hier thuishoort | Nuttig record |
|---|---|---|---|
| Binnenkomend materiaal | Kwaliteit, batchidentiteit en documentatie bij geleverd materiaal | Bewerking kan een materiaalmismatch niet herstellen | Materiaalcertificaat gekoppeld aan de productiepartij |
| Eerste opstelling | Afmetingen, featureposities en referentiepunten tekenen | Een eerste artikel kan een instellings- of interpretatiefout blootleggen voordat de batch wordt uitgevoerd | Eerste artikel inspectierapport met actuele waarden |
| Na warmtebehandeling | Hardheid en eventuele geometrie die mogelijk is verplaatst | Warmtebehandeling verandert de toestand van het materiaal en kan een slank onderdeel verplaatsen | Hardheidsresultaten en de overeengekomen geometriecontroles |
| Na het slijpen | Uiteindelijke diameters, rondheid, cilindriciteit, slingering, rechtheid en oppervlakteafwerking | Slijpen stelt de uiteindelijke loopvlakken in | Dimensionaal en oppervlakteafwerkingsrapport |
| Na spiebaan- of spiebaanwerkzaamheden | Profiel, afstand, positie, breedte, diepte, afschuiningen en stralen zoals vereist door de tekening | Aandrijffuncties moeten passen bij de naaf of versnelling van de klant | Resultaten van profiel- of versnellingsmetingen |
| Vóór verzending | Overeengekomen kritische kenmerken, onderdeelidentiteit, hoeveelheid en zichtbare staat | Het verzenddocument moet de onderdelen weergeven die worden vrijgegeven | Partijinspectie of definitief vrijgaverapport |
Wat moet er gemeten worden op een motoras?
De tekening bepaalt de definitieve lijst, maar de meeste precisiemotorassen combineren verschillende soorten metingen. Ieder beantwoordt een andere vraag.
Kritische diameters en pasvormen
Voor lagertappen, afdichtingsvlakken, rotorzittingen en tandwielpassingen zijn werkelijk gemeten diameters nodig. Een rapport dat alleen 'geslaagd' zegt, verbergt hoe dicht het proces de tolerantielimiet nadert. Werkelijke waarden maken het mogelijk om drift te detecteren voordat een latere batch die limiet overschrijdt.
Rondheid, cilindriciteit en slingering
Diameter vertelt u de maat op een meetpunt. Het vertelt je niet of het volledige journaal rond is, of het oppervlak over de hele lengte cilindrisch blijft, of dat het ene journaal trouw blijft aan een ander referentiepunt. Het rapport moet het te meten kenmerk en het gebruikte referentiepunt vermelden. Door ze alle drie onder een vaag label, zoals ‘hetero’, te groeperen, ontstaat er ruimte voor onenigheid.
Oppervlakteruwheid
Oppervlakteruwheid hoort bij een benoemd oppervlak. Een enkel Ra-resultaat zonder locatie is moeilijk te gebruiken als de as meerdere tappen en een afdichtingsvlak heeft. Voor zijnnauwkeurig geslepen gladde motorassen, Guanshuo publiceert Ra op of onder 0,4 micrometer. Die waarde mag niet op elke astekening worden gekopieerd. Het toepassings- en koppelingsgedeelte bepalen nog steeds de vereiste.
Hardheid
Een hardheidsresultaat helpt het resultaat van de warmtebehandeling te bevestigen. Het rapport moet identificeren waar de test is uitgevoerd en dit verbinden met de tekeningvereiste. Als verschillende delen van de schacht een verschillende behandeling krijgen, kan één niet-gelabeld hardheidsgetal niet het hele onderdeel beschrijven.
Spiebanen, spiebanen en andere aandrijffuncties
Een kenmerk kan zijn breedte of tandgrootte bereiken en toch misplaatst zijn ten opzichte van de as van de schacht. Bij spiebanen zijn mogelijk breedte-, diepte-, symmetrie- en positiecontroles nodig. Voor splines zijn mogelijk tandprofiel- en afstandsmetingen nodig. Guanshuo noemt tweedimensionale projectoren en een meetcentrum voor tandwielen tot zijn inspectieapparatuur, die deze verschillende meettaken ondersteunt.
Eerste artikel, batchrapport en volledige screening zijn niet hetzelfde
Een inspectierapport van het eerste artikel keurt de interpretatie en configuratie voor een nieuw of gewijzigd onderdeel goed. Het moet de tekenkenmerken omvatten die nodig zijn om te bewijzen dat het proces de beoogde geometrie heeft opgeleverd. De koper beoordeelt het voordat de volledige productie wordt vrijgegeven.
Een partijkeuringsrapport heeft een andere taak. Het registreert de overeengekomen kenmerken voor de verzending of productiepartij. Het kan herhaalde metingen over geselecteerde onderdelen omvatten, maar de reikwijdte ervan hangt af van het inspectieplan. Eén eerste artikel kan niet bewijzen dat een lange run stabiel is gebleven, en één laatste voorbeeld kan niet alles beschrijven wat er tijdens de run is gebeurd.
Volledige screening is zinvol wanneer een kenmerk kritiek is, de gevolgen van ontsnapping groot zijn, of geautomatiseerde inspectie dit efficiënt kan controleren. Guanshuo-lijstenvolautomatische optische inspectieapparatuurnaast zijn andere instrumenten. Geautomatiseerde screening kan helpen bij het opvangen van dimensionale afwijkingen tijdens een volumerun, maar de koper en de fabriek moeten het nog steeds eens worden over welke kenmerken het systeem controleert.
Hoe leest u een inspectierapport van een motoras?
Begin bovenaan het rapport. Bevestig het onderdeelnummer, de revisie van de tekening, de materiaal- of batchreferentie, de inspectiedatum en de weergegeven hoeveelheid. Als de identiteit niet overeenkomt met de inkooporder en tekening, kunnen de onderstaande metingen de zending niet vrijgeven.
Lees vervolgens elk resultaat als een rij bewijsmateriaal. Een nuttige rij bevat het kenmerk, de nominale waarde, de tolerantie of limiet, het daadwerkelijke resultaat, de eenheid, het instrument of de methode en de dispositie. Voor geometrische besturingselementen moet het ook het referentiepunt of oppervlak identificeren. Voor een proces met meerdere caviteiten of meerdere machines moet het rapport mogelijk de bron van elk monster identificeren.
| Rapportveld | Vraag die het zou moeten beantwoorden |
|---|---|
| Revisie van onderdelen en tekeningen | Heeft de fabriek dezelfde definitie geïnspecteerd die de koper heeft goedgekeurd? |
| Karakteristiek en locatie | Welke diameter, tap, kenmerk of oppervlak werd gecontroleerd? |
| Nominaal en tolerantie | Welke grens bepaalde acceptatie? |
| Werkelijk resultaat | Waar bevond het gemeten onderdeel zich binnen het toegestane bereik? |
| Eenheid en methode | Kan een andere inspecteur de controle begrijpen en herhalen? |
| Monsteridentiteit en hoeveelheid | Heeft het bewijs betrekking op één eerste artikel, geselecteerde batchmonsters of een volledige screening? |
| Inspecteur/datum/status | Wie heeft de plaat uitgebracht, wanneer en met welk resultaat? |
Zoek naar patronen in plaats van geïsoleerde groene vakjes. Als elke diameter dicht bij dezelfde limiet ligt, kan de batch passeren terwijl het proces afdrijft. De werkelijke waarden zorgen ervoor dat de fabriek zich kan aanpassen vóór de volgende productierun. Pass/fail-cijfers alleen laten dat patroon niet zien.
Veelvoorkomende hiaten die een inspectierapport zwak maken
De volgende problemen maken het moeilijk om een rapport te vertrouwen of opnieuw te gebruiken:
- Het rapport bevat geen tekeningrevisie.
- Het toont alleen slaag/mislukkingscijfers en geen daadwerkelijke metingen.
- De monsterhoeveelheid ontbreekt.
- Slingering wordt zonder datum gerapporteerd.
- Ra wordt gerapporteerd zonder het geïnspecteerde oppervlak te benoemen.
- Hardheid wordt vermeld zonder testlocatie.
- Een eerste artikelresultaat wordt gepresenteerd als bewijs voor de volledige productiebatch.
- Het materiaalcertificaat kan niet worden gekoppeld aan de onderdelen in de zending.
Geen van deze problemen vereist een duurdere machine om op te lossen. Ze vereisen een duidelijkere overeenkomst tussen koper en leverancier voordat de productie begint.
De fabrieksapparatuur achter de cijfers
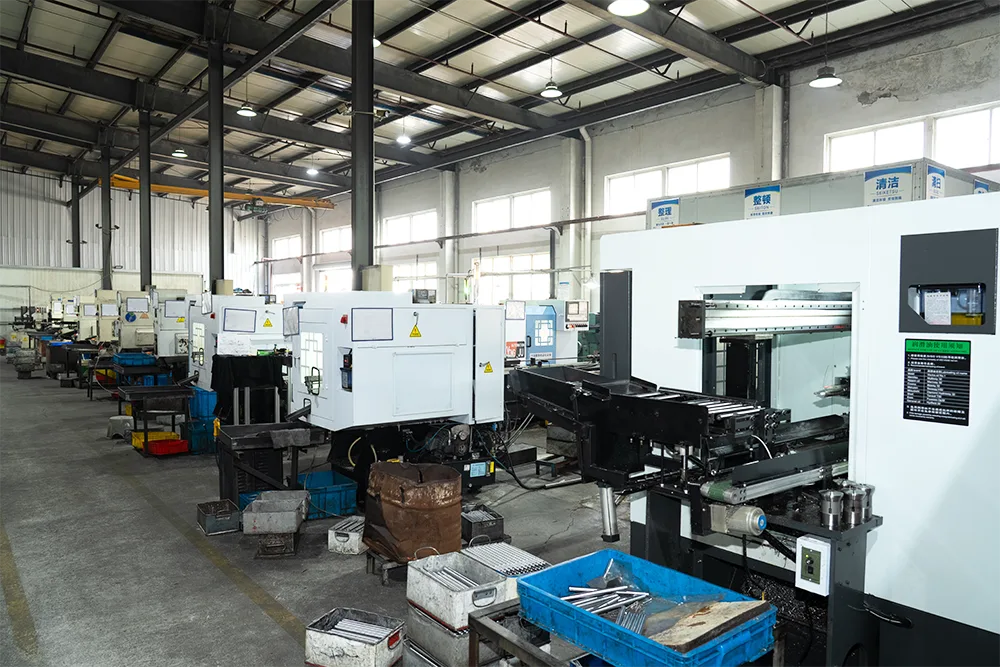
Guanshuo somt hardheidstesters, tweedimensionale projectoren, oppervlakteafwerkingsmeters, tandwielmeetcentra, cilindriciteitsmeters en volautomatische optische inspectieapparatuur op. De pagina voor precisieslijpen combineert gepubliceerde kenmerken met de bijbehorende instrumenten:
| Gepubliceerde karakteristiek voor nauwkeurig geslepen gladde assen | Gepubliceerde waarde | Vermelde inspectieapparatuur |
|---|---|---|
| Oppervlakteruwheid | Ra op of onder 0,4 micrometer | Oppervlakteruwheidstester |
| Dimensionale nauwkeurigheid | IT5 tot IT6 klasse | Tweedimensionale projector / cilindriciteitstester |
| Rechtheid | Op of onder 0,01 mm | Cilindriciteitstester / tandwielmeetcentrum |
Dat zijn gepubliceerde specificaties voor een genoemd product en proces. Het zijn geen universele standaarden voor iedereenmotor as. Een aangepast schachtrapport moet de limieten van de goedgekeurde klanttekening gebruiken. Het uitrustings- en inspectieplan moeten deze tekening volgen.
Guanshuo vermeldt de ISO 9001-systeemcertificering op zijn websitecertificaat pagina. Een managementsysteemcertificaat vervangt geen onderdeelspecifiek bewijsmateriaal. Uit het inspectierapport, de materiaalregistratie en het overeengekomen controleplan blijkt of de individuele bestelling aan de eisen voldeed.

Wat u moet specificeren in uw offerteaanvraag
Zet de inspectievereiste in de offerteaanvraag, zodat elke leverancier dezelfde scope hanteert. Als de vereiste na de bestelling binnenkomt, moet de fabriek mogelijk de metingen herhalen, de bemonstering wijzigen of documentatie toevoegen die niet in de offerte was opgenomen.
- Onderdeelnummer, tekening en revisie.
- Materiaalkwaliteit en vereiste materiaaldocumentatie.
- Kritische diameters, datums, passingen en geometrische controles.
- Oppervlakteruwheid en de exacte oppervlakken waarop dit van toepassing is.
- Eisen aan hardheid en warmtebehandeling.
- Spiebaan-, spiebaan-, draad-, afschuining- en radiuscontroles vereist door de tekening.
- Goedkeuringsvereisten voor het eerste artikel.
- Batchbemonstering of volledige screeningvereisten voor kritieke functies.
- Benodigd rapportformaat en eventuele klantspecifieke formulieren.
- Hoeveelheid prototype, batchgrootte en jaarlijks volume.
Een duidelijk inspectieplan geeft koper en fabriek dezelfde definitie van een acceptabele as. Het maakt het ook makkelijker om offertes met elkaar te vergelijken. De ene leverancier kan een prijs bepalen voor een eenvoudige eindcontrole, terwijl de andere leverancier een eerste artikel, materiaaldocumentatie en geregistreerde batchresultaten omvat. De eenheidsprijzen zijn pas vergelijkbaar als de inspectieomvang vergelijkbaar is.
Veelgestelde vragen
Wat moet er in een inspectierapport van de motoras staan?
Het moet het onderdeelnummer en de tekeningrevisie identificeren en vervolgens het geïnspecteerde kenmerk, de nominale waarde, de tolerantie, het werkelijke resultaat, de eenheid, de methode of het instrument, de monsterhoeveelheid, de inspectiedatum en de acceptatiestatus vermelden. Kritische askarakteristieken omvatten vaak materiaal-, lager- en afdichtingsdiameters, slingering of cilindriciteit, oppervlakteruwheid, hardheid en spiebaan- of spiebaangeometrie.
Is een eerste artikelinspectie voldoende voor een productieorder?
Nee. Uit een eerste artikelinspectie blijkt dat bij de eerste opstelling een onderdeel volgens de goedgekeurde tekening kan worden geproduceerd. Productieorders vereisen ook een overeengekomen batchinspectie of screeningplan om aan te tonen dat latere onderdelen binnen dezelfde limieten bleven. Het rapport moet duidelijk maken of de resultaten betrekking hebben op één monster, geselecteerde batchmonsters of een volledige screening.
Waarom moet een uitloopresultaat het datum een naam geven?
Runout beschrijft hoe een oppervlak beweegt terwijl het onderdeel rond een gedefinieerde referentieas roteert. Zonder het nulpunt laat het getal niet zien welk journaal of centrum die as heeft vastgesteld. Door het referentiepunt een naam te geven, wordt het resultaat herhaalbaar en wordt het verbonden met de geometrische controle op de tekening.
Wanneer is een volledige screening zinvol voor motorassen?
Volledige screening kan zinvol zijn voor een cruciaal kenmerk, een toepassing met grote gevolgen of een kenmerk dat geautomatiseerde apparatuur efficiënt kan controleren. De koper en de fabriek moeten nog steeds precies definiëren welk kenmerk wordt gescreend, welke limieten van toepassing zijn, of werkelijke waarden worden opgeslagen en hoe afgekeurde onderdelen worden gecontroleerd.
Welke inspectieapparatuur vermeldt Guanshuo op zijn website?
Op de fabrieks- en precisieslijppagina's van Guanshuo staan hardheidstesters, tweedimensionale projectoren, oppervlakteruwheidstesters, tandwielmeetcentra, cilindriciteitsinstrumenten en volautomatische optische inspectieapparatuur. Het juiste instrument is afhankelijk van het kenmerk en de goedgekeurde klanttekening.
Stuur de tekening voordat het inspectieplan wordt vastgesteld
Deel de tekening, het materiaal, de kritische kenmerken, de rapportvereisten en het verwachte volume. Guanshuo kan het onderdeel beoordelen en de productie- en inspectieomvang samen vermelden.
Verzend uw offerteaanvraag voor de motoras