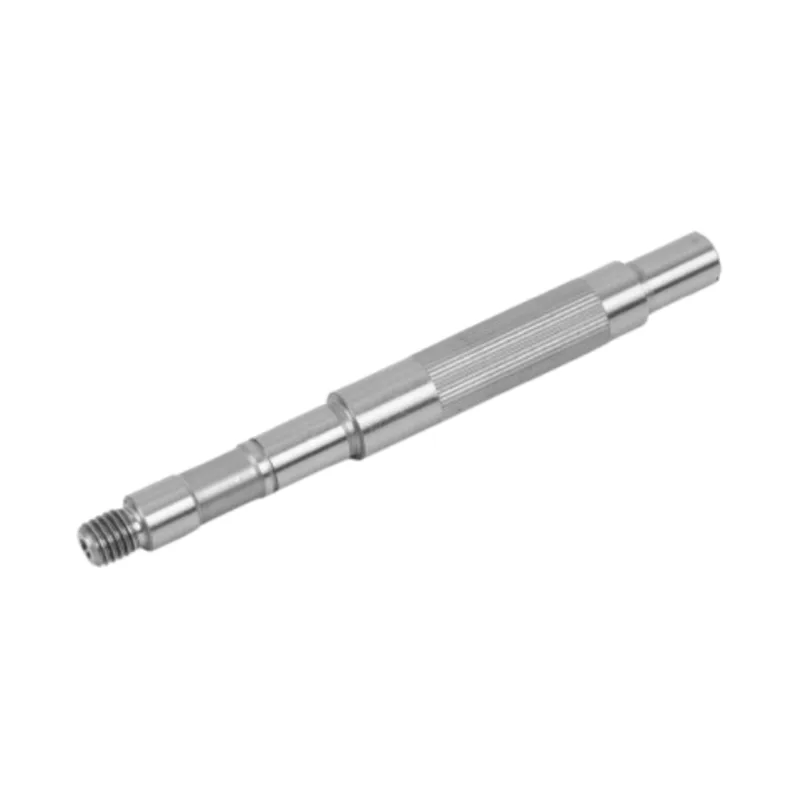
De nauwere tolerantie kiest niet voor de maalmethode. De asgeometrie doet dat wel. Een gewone diameter die continu door een centrumloze slijpmachine kan gaan, is een ander productieprobleem dan twee lagertappen die concentrisch over een schouder moeten blijven.

Kies rondslijpen voor getrapte, schouder- en motorassen met meerdere diameters wanneer meerdere tappen trouw moeten blijven aan één as. Kies voor centerloos slijpen voor lange, gladde assen wanneer één consistente buitendiameter en een efficiënte batchstroom de belangrijkste vereisten zijn. Sommige productieroutes maken gebruik van beide: centrumloos slijpen verwerkt een vlak lichaam efficiënt, terwijl cilindrisch slijpen kritische lager- of afdichtingsstukken ten opzichte van de as van de as afwerkt.
De voor de hand liggende kopersvraag is welk proces nauwkeuriger is. De tolerantie alleen kan dit niet beantwoorden. Beide processen kunnen nauwkeurige asdiameters produceren. Het nuttige onderscheid is hoe het onderdeel wordt vastgehouden, welke oppervlakken zich tot elkaar moeten verhouden en of de geometrie zonder onderbreking door de machine kan bewegen.
Die keuze verandert de offerte en opzet, maar ook wat het keuringsrapport moet bewijzen. Een leverancier die de methode selecteert vanuit één enkele diameter, mist mogelijk het kenmerk dat feitelijk het motorsamenstel aanstuurt.
Begin met geometrie, niet met een tolerantiegetal
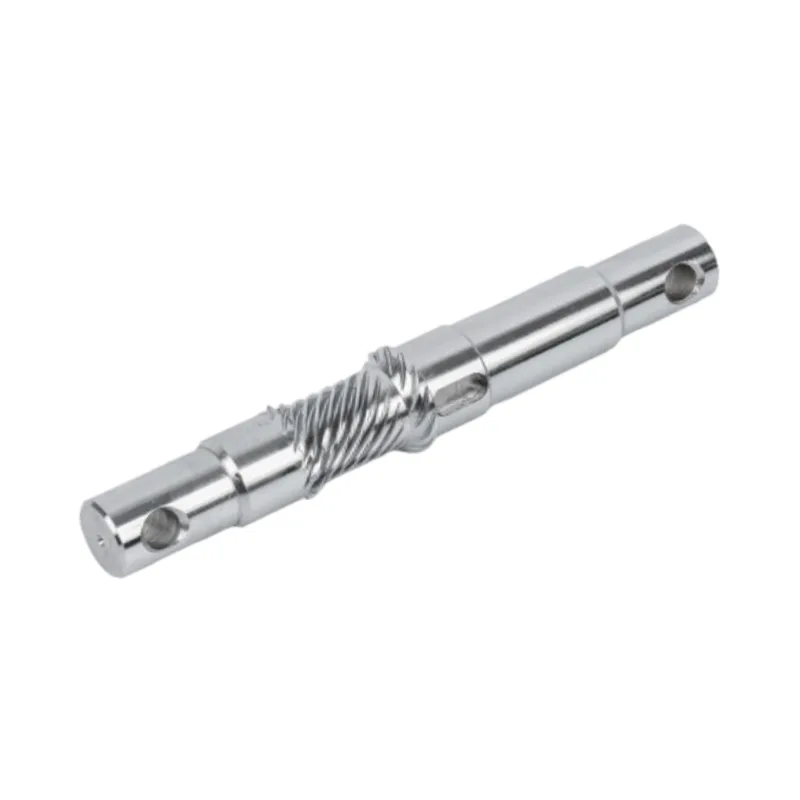
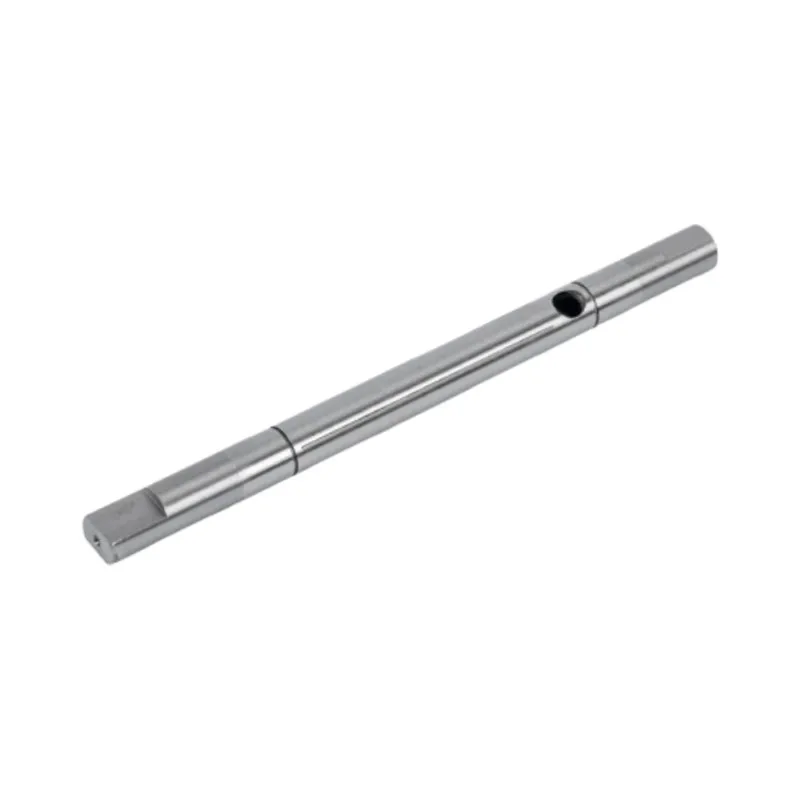
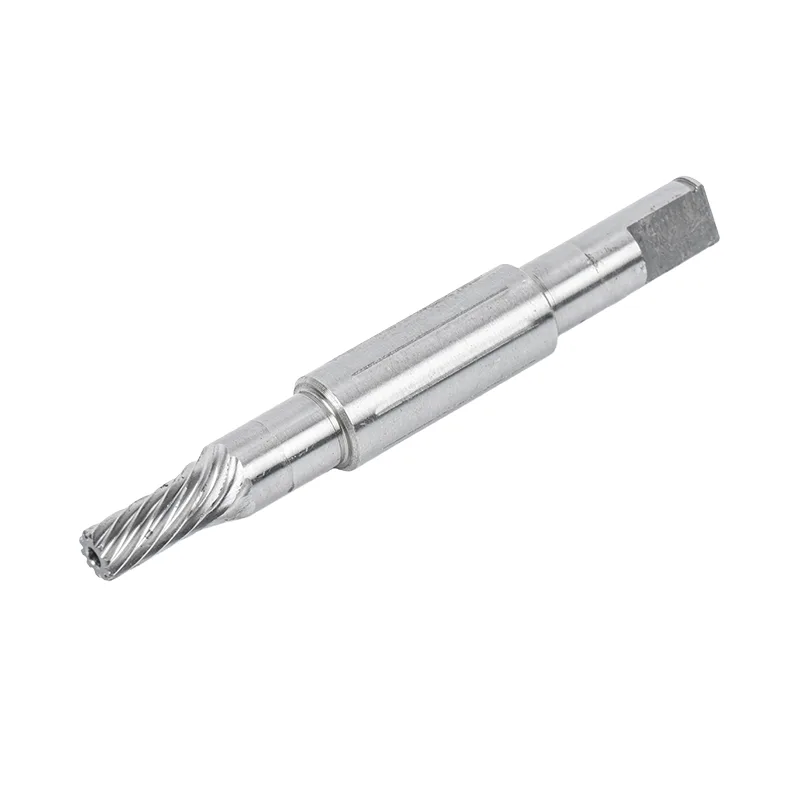
Beschouw twee tekeningen die beide dezelfde uiteindelijke diameter en oppervlakteruwheid vereisen. De eerste is een lange gladde as met één doorlopende buitendiameter. De tweede heeft twee lagertappen, een schouder, een afdichtingsland en een kleinere verlenging. Ze delen misschien een tolerantie, maar ze delen geen knarsend probleem.
De gladde as geeft de fabriek een doorlopend oppervlak. Het kan tussen een slijpschijf en een regelwiel rusten, terwijl het door een werksteunblad wordt ondersteund. De getrapte as kan niet op dezelfde manier door die opstelling gaan. De dagboeken moeten sectie voor sectie worden afgewerkt, waarbij het onderdeel zich vanuit het midden of op een andere gedefinieerde as bevindt.
Wanneer een tekening ons bureau bereikt, omcirkelen we de lager- en afdichtingsmasten voordat we naar het algemene tolerantieblok kijken. Die oppervlakken vertellen ons hoe de as werkt. De slijproute moet hun grootte, afwerking en relatie tot de werkas beschermen.
Hoe de twee slijpmethoden de as ondersteunen
Het vasthouden van werk verandert wat het proces controleert
De diagrammen zijn vereenvoudigd. Hun doel is om te laten zien waarom werkhouding, in plaats van een marketingclaim over nauwkeurigheid, de proceskeuze bepaalt.
Bij rondslijpen draait de as rond zijn centrale as terwijl de schijf een geselecteerde tap nadert. Hierdoor kan de slijpmachine over treden en schouders werken en blijft de relatie tussen afzonderlijke diameters behouden.
Bij centerloos slijpen heeft de as geen middensteun. Het rust op een mes tussen de slijpschijf en de regelschijf. De opstelling is zeer geschikt voor een doorlopende buitendiameter, omdat het onderdeel door de slijpzone kan bewegen zonder tussen de middelpunten te worden geklemd.
Cilindrische versus centerloze slijpvergelijking
| Beslissingsfactor | Cilindrisch slijpen | Centerloos slijpen | Wat de koper moet opmerken |
|---|---|---|---|
| Gedeeltelijke ondersteuning | Onderdeel wordt vanuit het midden gelokaliseerd en rond een gedefinieerde as geroteerd. | Een deel rust op een werksteunblad tussen twee wielen. | De ondersteuningsmethode bepaalt welke geometrische relatie het proces controleert. |
| Typische geometrie | Getrapte, schouder- en multi-diameter assen. | Lange, gladde schachten met een doorlopende buitendiameter. | Een nauwe tolerantie zorgt er niet voor dat een ongeschikte geometrie past in een centrumloos proces. |
| Centrale gaten | Gebruikt normaal gesproken middenlocaties voor de slijpas. | Er zijn geen middengaten nodig voor ondersteuning. | Verwijder geen middenkenmerken uit het ontwerp voordat het procestraject is overeengekomen. |
| Sterkste controle | Concentriciteit en uitlooprelaties tussen afzonderlijke tijdschriften. | Consistente maat langs een effen buitendiameter. | Kies de methode rond het functionele oppervlak, niet de gemakkelijkste afmeting om te meten. |
| Productiestroom | Elk journaal wordt benaderd en afgewerkt binnen een gedefinieerde opzet. | Ondersteunt een snelle, continue voeding voor geschikte schachtvormen. | Centerloze snelheid creëert alleen waarde als de geometrie dit toelaat. |
| Gemeenschappelijke motoraspassing | Lagertappen, afdichtingsvlakken, schouders en getrapte assen. | Gladde motorassen en lange gladde delen. | Eén tekening kan een gecombineerde route rechtvaardigen. |
Geen van beide kolommen is een kwaliteitscijfer. Een koper kan schrijven "centerloos slijpen vereist" omdat het project volume nodig heeft, en vervolgens een onderdeel sturen waarvan de schouder- en taplay-out as-gebaseerd slijpen vereist. Een gewone as kan ook een langzamere route erven als de tekensjabloon van een getrapt onderdeel werd gekopieerd. De tekening moet het resultaat bepalen. De fabriek moet de route kiezen die dit kan herhalen.
Wanneer rondslijpen de betere keuze is


Rondslijpen is zinvol als de as meerdere functionele diameters heeft. Een lagertap kan naast een schouder zitten, gevolgd door een afdichtingsoppervlak en een kleiner aandrijfuiteinde. De diameters kunnen allemaal hun individuele maatcontroles doorstaan en toch een slechte montage opleveren als hun assen het niet eens zijn.
Een offerteaanvraag waarin de diametertolerantie wordt vermeld, maar de datumrelatie tussen journalen wordt weggelaten, is onvolledig. Diameter is een lokale maat. Runout en concentriciteit beschrijven relaties. Een cilindrische slijpmachine kan één tap afwerken terwijl de as rond dezelfde referentie draait als voor de andere tap.
Neermaal gesproken geven wij de voorkeur aan deze route als de tekening het volgende bevat:
- twee of meer kritische diameters gescheiden door treden of schouders;
- lager- en afdichtingsmasten die trouw moeten blijven aan dezelfde as;
- kenmerken die een continue doorgang door een centrumloze opstelling voorkomen;
- een uitloopvereiste gekoppeld aan gedefinieerde middelpunten of journaaldatums;
- kleine productievolumes waarbij geometrie belangrijker is dan continue voeding.
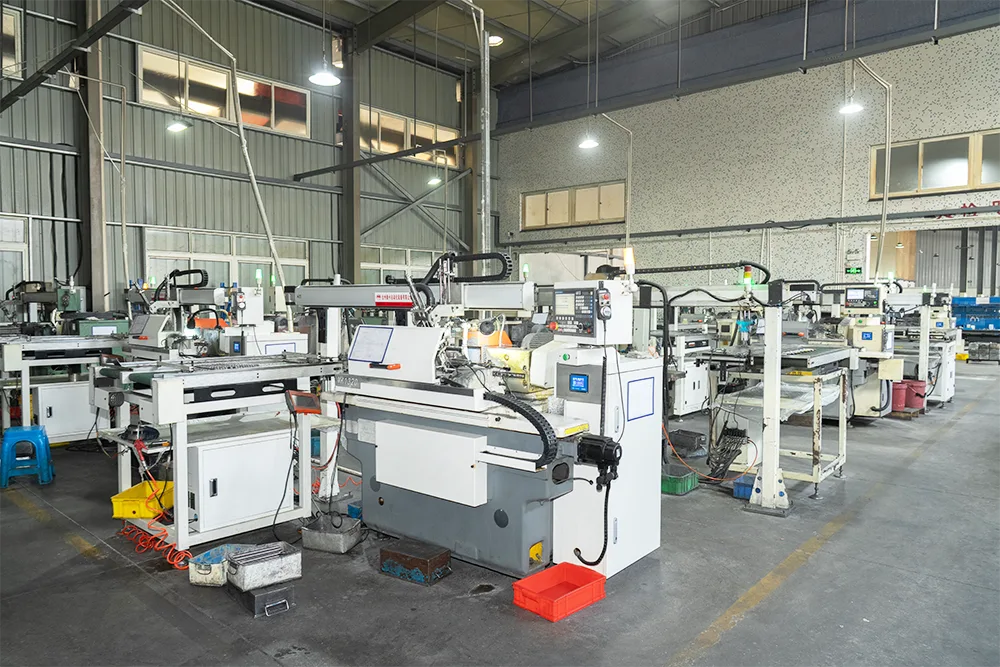
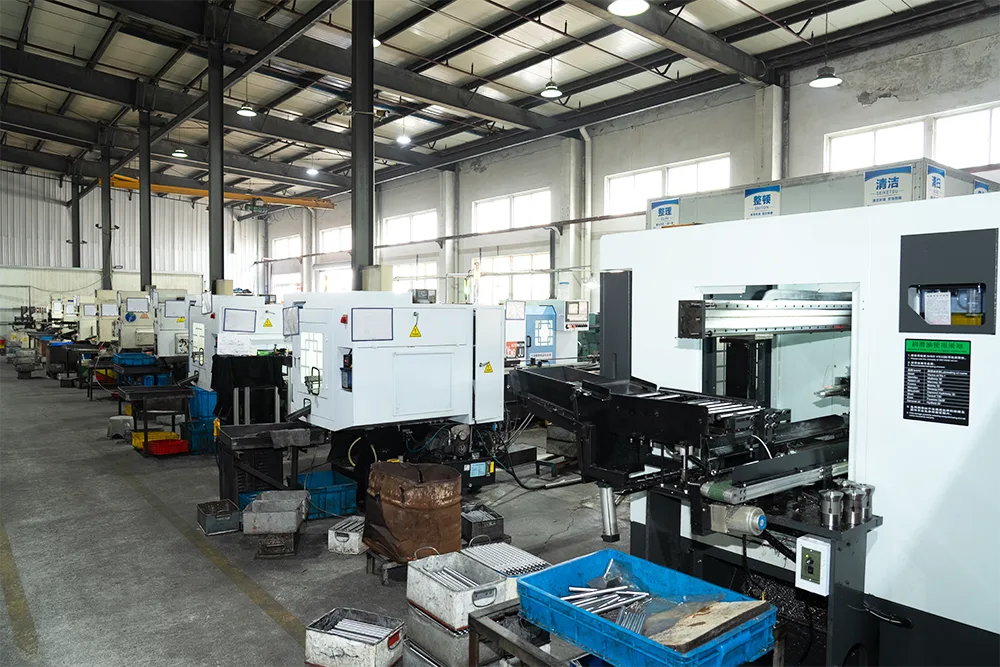
Guanshuo maakt gebruik van cilindrisch slijpen voor getrapte en schouderassen in zijn stromingworkflow voor schachtbewerking. De fabriek beschikt over 26 CNC-cilindrische slijpmachines, dus dit is een kernproductieproces en geen uitbestede afwerkingsstap.
Wanneer centerloos slijpen zijn plaats verdient
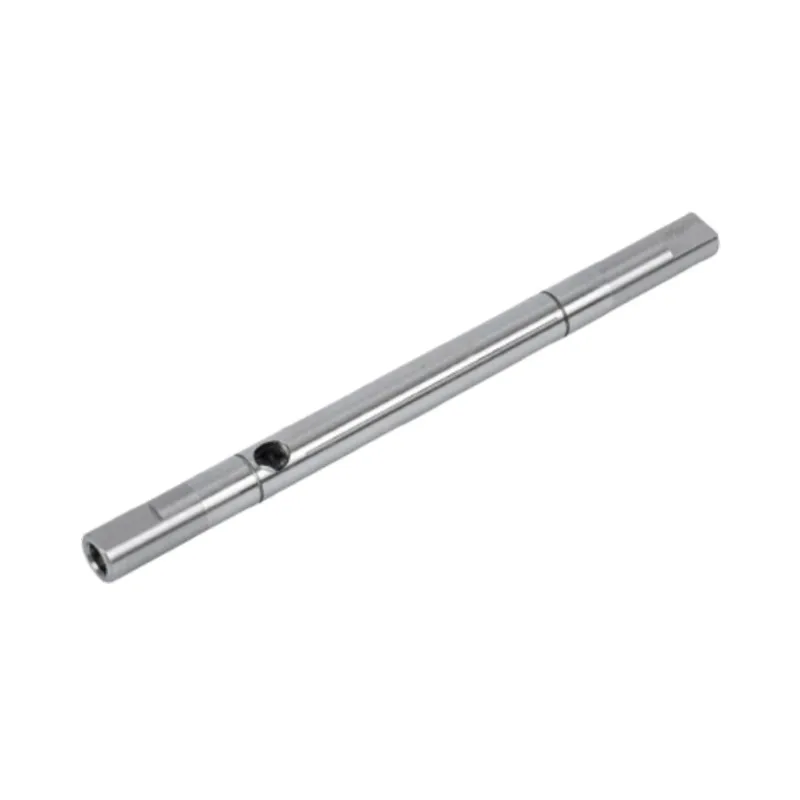
Centerloos slijpen is aantrekkelijk als de asgeometrie vlak blijft. Het werk-rustblad ondersteunt het onderdeel dicht bij de slijpzone, en het proces heeft geen centrale gaten nodig om de as te dragen. Het is een praktische manier om één diameter langs een lang, slank onderdeel vast te houden en tegelijkertijd een efficiënte productiestroom te behouden.
We zoeken naar drie voorwaarden voordat we het aanbevelen: een doorlopend slijpoppervlak, een diameter die functioneel belangrijk is over de lengte, en een hoeveelheid die profiteert van de opstelling. Als een schouder de doorgang onderbreekt of meerdere journaals aan een centrale as moeten worden vastgemaakt, kan het schijnbare doorvoervoordeel verdwijnen.
Guanshuo beschikt over zes uiterst nauwkeurige centerloze slijpmachines. Denauwkeurig geslepen gladde motoraspagina toont IT5 tot IT6 maatnauwkeurigheid, oppervlakteruwheid tot Ra 0,4 micrometer en rechtheid binnen 0,01 mm voor die productlijn. Deze waarden beschrijven het voltooide product met gladde as. Een andere geometrie heeft nog steeds een eigen tekeningcontrole nodig.
Een snelle materiaalstroom betekent niet dat er terloopse procescontrole is. De staat van het wiel, de regulerende werking, de ondersteuning van de werksteun en het binnenkomende materiaal hebben allemaal invloed op de uiteindelijke diameter. Het proces is efficiënt omdat de opzet bij het onderdeel past, niet omdat het onderdeel minder aandacht krijgt.
Een fabrieksbeslissingsstroom voor motorassen
We gebruiken de volledige tekening, maar de volgende stroom toont de volgorde van de vragen. Het voorkomt dat een team eerst een machine kiest en het onderdeel daarna tot die keuze dwingt.
Keuze van slijproute
Lees de volledige astekening
Markeer dagboeken, schouders en functionele datums.
Meerdere kritische diameters, treden of schouders?
Zo ja
Cilindrische slijpbaan
Als een lang vlak lichaam ook voordelen biedt, bekijk dan een gecombineerde route.
Zo nee, ga verder
Lange, effen, doorlopende buitendiameter met nuttige batchstroom?
Zo ja
Centerloos slijppad
Indien nee
Bekijk de route met de tekening
Gebruik cilindrisch, centerloos of beide waar ze passen.
Het stroomschema is een planningshulpmiddel. Materiaaltoestand, warmtebehandeling, maaltoeslag en het inspectiegegeven horen nog steeds bij de uiteindelijke procesbeoordeling.
Wanneer één as beide methoden gebruikt
Voor één as kan meer dan één slijpmethode nodig zijn. Als het een lang vlak lichaam heeft plus kleinere functionele astappen, kan centrumloos slijpen de gladde diameter efficiënt bepalen. Cilindrisch slijpen kan vervolgens de tappen afwerken die een directe relatie met de middenas nodig hebben.
Alleen een glad gedeelte maakt het hele onderdeel niet geschikt voor centerloos slijpen. Een onderbroken functie kan een continue pass voorkomen. We splitsen liever het proces waarbij de geometrie verandert dan dat we de oppervlakken waarop de motorconstructie zich bevindt in gevaar brengen.
| Staat van de schacht | Waarschijnlijk primaire route | Reden | Inspectie focus |
|---|---|---|---|
| Eén lange, ononderbroken diameter | Centerloos slijpen | Continue ondersteuning en efficiënte doorstroming passen bij de geometrie. | Diameterconsistentie, rechtheid en ruwheid langs de gecontroleerde lengte. |
| Twee lagertappen over een schouder | Cilindrisch slijpen | De dagboeken moeten ondanks de stap betrekking hebben op één as. | Ajournaalgroottes, slingering, cilindriciteit en schouderrelatie. |
| Gewoon lichaam met kritische eindtijdschriften | Gecombineerd traject | Elke methode verwerkt het deel van de geometrie dat het controleert goed. | Lichaamsgrootte plus relatie tussen pen en as na het laatste slijpen. |
| Spiebaan, kruisgat of onderbroken oppervlak nabij de slijpzone | Tekeningbeoordeling vóór routekeuze | De onderbreking kan van invloed zijn op de manier waarop het onderdeel doorloopt of wordt ondersteund. | Kenmerkpositie, braamconditie, lokale diameter en slingering. |
Wat elk proces kan oplossen, en wat niet
Slijpen is een afwerkingsbewerking. Het kan niet elke upstream beslissing herstellen. De as moet aankomen met het juiste materiaal, voldoende slijptoeslag, bruikbare referenties en warmtebehandeling. Guanshuo'sbewerkingsproces per stationlaat het slijpen tot na de warmtebehandeling omdat warmte het metaal kan verplaatsen.
| Symptoom op de werkvloer | Wat u eerst moet controleren | Proces reactie | Wat slijpen niet kan verbergen |
|---|---|---|---|
| Diameter klopt maar de dagboeken lopen niet in elkaar over | Referentie-as, middenvoorwaarde en journaalvolgorde | Bekijk rondslijpen rond de functionele as. | Een correcte lokale diameter bewijst geen concentrische tappunten. |
| Maatveranderingen langs een lange gladde schacht | Inkomende rechtheid, ondersteuning, wielconditie en meetlocaties | Bekijk de centerloze opstelling en de volledig gecontroleerde lengte. | Eén meting aan het uiteinde kan niet de hele schacht beschrijven. |
| Het uiteindelijke oppervlak vertoont nog steeds ongereinigde gebieden | Slijptoeslag en vervorming na warmtebehandeling | Corrigeer het stroomopwaartse voorraadplan voordat u de afwerkingsverwijdering verhoogt. | Slijpen kan geen ontbrekende voorraad creëren. |
| De ruwheid verdwijnt, maar de trillingen van de montage blijven bestaan | Slingering, concentriciteit, rechtheid en de montagedatums | Meet geometrische relaties, niet alleen de oppervlakteafwerking. | Een glad oppervlak kan nog steeds om de verkeerde as draaien. |
| Warmtebehandelde as heeft overmatige correctie nodig | Warmtebehandelingsroute, rechtheid voorslijpen en resterende voorraad | Controleer het rechttrekken vóór het definitieve slijpen. | Als u extra materiaal van één kant verwijdert, kan een dagboek te klein worden. |
We wachten niet tot de laatste slijper ontdekt dat de tekening geen bruikbaar referentiepunt heeft. Tijdens de beoordeling beslissen we welke oppervlakken de rotatie definiëren en welke bewerking deze creëert. Die discussie is doorgaans waardevoller dan nog een decimaal toegevoegd aan een algemene tolerantie.
Slijpcapaciteit en inspectie bij Guanshuo
Guanshuo beschikt over 26 CNC-cilindrische slijpmachines en 6 uiterst nauwkeurige centerloze slijpmachines. Het bredere uitrustingsbestand omvat 2 bewerkingscentra, 3 draaifreesmachines en 60 andere CNC-machines. Dankzij deze mix kan de fabriek voorbewerking, aandrijffuncties, slijpen en inspectie binnen één motorasroute verbinden.

De inspectieapparatuur omvat hardheidstesters, tweedimensionale projectoren, oppervlakteruwheidsmeters, tandwielmeetcentra en cilindriciteitsmeters. Het instrument moet aansluiten bij de vraag. Een ruwheidsresultaat ondersteunt de oppervlaktevereiste. Een cilindriciteits- of slingercontrole richt zich op de geometrie. Geen van beide vervangt de ander.
Voor nauwkeurig geslepen gladde motorassen publiceert Guanshuo de volgende eindwaarden:
| Gepubliceerd productkenmerk | Guanshuo gladde schachtwaarde | Inspectieapparatuur vermeld op de productpagina |
|---|---|---|
| Oppervlakteruwheid | Ra op of onder 0,4 micrometer | Oppervlakteruwheidstester |
| Dimensionale nauwkeurigheid | IT5 tot IT6 klasse | Tweedimensionale projector en cilindriciteitstester |
| Rechtheid | Op of onder 0,01 mm | Cilindriciteitstester en tandwielmeetcentrum |
Deze cijfers zijn nuttig tijdens de vroege inkoop, omdat ze het door de fabriek gepubliceerde assortiment gladde assen laten zien. Ze vervangen geen onderdeeltekening. Een getrapte, gegroefde, holle of speciale as heeft verschillende oppervlakken en referentiepunten, dus het acceptatieplan moet rond die geometrie worden gebouwd.
Wat moet er op de tekening en offerteaanvraag worden gezet
Wilt u vergelijkbare offertes, vraag dan niet alleen om ‘precisieslijpen’. Vertel de fabriek welk resultaat ertoe doet en laat de procesingenieur de route uitleggen. Een nuttige offerteaanvraag omvat:
- de volledige schachttekening en huidige revisie;
- materiaalkwaliteit en warmtebehandelingseis;
- afgewerkte diameters, toleranties en slijplengtes;
- centrale gaten, schouders, groeven, spiebanen, spiebanen en kruisgaten;
- de lager-, afdichtings- en rotortappen die de functionele as definiëren;
- vereisten voor slingering, concentriciteit, cilindriciteit, rechtheid en ruwheid, waar elk van toepassing is;
- batchhoeveelheid en verwacht productiepatroon;
- inspectielocaties, bemonsteringsregel en rapportageverplichting;
- elk oppervlak dat ongegrond of beschermd moet blijven.
Onze voorkeur gaat uit naar het samen ontvangen van de functionele eis en de tekening. Als een vlak gedeelte consistentie met een hoog volume nodig heeft, kan centerloos slijpen de juiste oplossing zijn. Als twee tappen om één as moeten draaien, verdient het rondslijpen meer aandacht. Als beide voorwaarden aanwezig zijn, bouwen we een gecombineerde route in plaats van te doen alsof één machine elk probleem oplost.
Veelgestelde vragen
Wat is nauwkeuriger: rondslijpen of centerloos slijpen?
Geen van beide methoden is universeel nauwkeuriger. Cilindrisch slijpen is beter geschikt om de relatie tussen afzonderlijke tappen op getrapte of schouderassen te controleren. Centerloos slijpen is zeer geschikt om één consistente buitendiameter langs een gladde as te behouden. Precisie hangt af van het afstemmen van het proces op de geometrie en het meten van de juiste eigenschap.
Kan een getrapte motoras centerloos geslepen zijn?
Een getrapte as kan een vlak gedeelte bevatten dat profiteert van centerloos slijpen, maar treden en schouders kunnen een continue doorgang door de centerloze opstelling voorkomen. De kritische tijdschriften worden gewoonlijk beoordeeld op rondslijpen, omdat ze trouw moeten blijven aan een gedefinieerde as.
Heeft centerloos slijpen centreergaten nodig?
Nee. Bij centerloos slijpen rust de as op een werksteunblad tussen de slijpschijf en de regelschijf. Bij het proces worden geen middengaten gebruikt om het onderdeel te ondersteunen.
Kan één motoras beide slijpmethoden gebruiken?
Ja. Een productieroute kan gebruik maken van centerloos slijpen voor een lang vlak lichaam en cilindrisch slijpen voor lager-, afdichtings- of eindtappen die betrekking moeten hebben op de as van de as. De tekeninggeometrie en functionele gegevens bepalen of het gecombineerde traject bruikbaar is.
Welke nauwkeurigheid publiceert Guanshuo voor geslepen gladde motorassen?
Guanshuo publiceert IT5 tot IT6 dimensionale nauwkeurigheid, oppervlakteruwheid tot Ra 0,4 micrometer en rechtheid binnen 0,01 mm voor zijn nauwkeurig geslepen gladde motorassen. Andere asgeometrieën moeten worden beoordeeld aan de hand van hun eigen tekeningen en inspectie-eisen.
Stuur de tekening met de doeldiameter
Guanshuo kan uw asgeometrie, kritische journaals, warmtebehandeling en batchvereisten beoordelen, en vervolgens de cilindrische, centerloze of gecombineerde slijproute rond de voltooide functie plannen.
Verzend uw offerteaanvraag voor de motoras